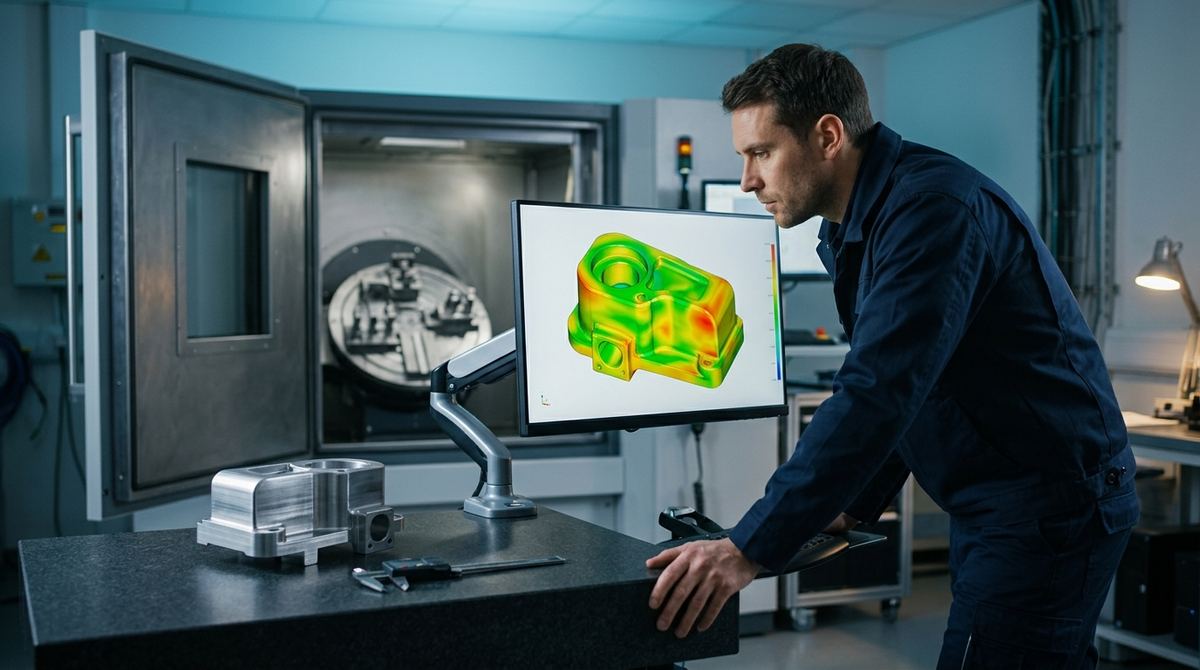
Un collettore idraulico può passare ogni controllo esterno e poi trafilare in prova di tenuta, perché il diametro di un condotto interno, quello che nessun calibro raggiunge, è due centesimi oltre la tolleranza. Finché il pezzo resta integro quella quota non si misura. La si stima, oppure si taglia il componente per leggerla in sezione, sacrificandolo. Un CMM a contatto e uno scanner ottico si fermano nello stesso punto e per lo stesso motivo, perché misurano dove il tastatore o la luce arrivano, e dentro una cavità chiusa non arrivano. Sul versante metrologico la tomografia computerizzata industriale serve a colmare esattamente questo scarto. Ricostruisce il pezzo come volume e misura anche ciò che sta all'interno, senza aprirlo.
Il tastatore tocca, la CT attraversa
La distanza tra la CT e gli strumenti di misura tradizionali sta tutta nel gesto. Una macchina di misura a coordinate a contatto (CMM) tocca il pezzo con un tastatore e registra le coordinate dei punti che riesce fisicamente a raggiungere. Uno scanner ottico proietta luce strutturata o laser e cattura la superficie che vede. Entrambi lavorano bene finché la geometria da misurare è esposta. La tomografia acquisisce invece centinaia di radiografie mentre il pezzo ruota, e da quelle proiezioni ricostruisce un volume fatto di voxel, il pixel tridimensionale della scansione. In quel volume ogni superficie, esterna e interna, diventa un punto misurabile, perché il fascio di raggi X ha attraversato tutto lo spessore. È la stessa tecnologia della CT per la difettologia dei getti, puntata però su un obiettivo diverso, misurare una quota invece di trovare un poro. I due usi hanno perfino mondi normativi separati. Per i fondamenti della tecnica, dalla ricostruzione agli artefatti, c'è la guida alla tomografia industriale CT.
Dal voxel al confronto con il CAD
Dal volume ricostruito si estraggono le stesse grandezze che si misurerebbero al banco: diametri di fori, interassi, spessori di parete, planarità, quote GD&T. La differenza è che si estraggono tutte insieme, dentro e fuori, da un'unica acquisizione. L'operazione che più cambia il lavoro di chi controlla i primi articoli è però il confronto con il modello nominale. Si allinea il volume CT al CAD del pezzo e si visualizza lo scostamento di ogni punto della superficie reale rispetto a quella teorica. Ne esce una mappa a falsi colori che mostra dove il pezzo ha materiale in più e dove ne ha in meno. Su una pressofusione, su un componente in additive manufacturing o su uno stampato in plastica, quella mappa dice in un colpo solo dove il ritiro, la deformazione o l'usura dello stampo stanno spostando la geometria. Una serie di misure puntuali arriverebbe a sospettarlo molto più tardi. Sugli stampati la tomografia misura anche le deformazioni rispetto allo stampo, con i limiti propri dei polimeri caricati e dei pezzi con inserti metallici descritti nell'articolo sulla tomografia di componenti in plastica e compositi.
È il motivo per cui la metrologia CT ha messo radici dove le quote critiche stanno dentro il pezzo. In aerospazio sono i canali di raffreddamento di una paletta o le pareti sottili di una staffa in additive, geometrie che nessun tastatore percorre. Nell'automotive sono gli scatolati pressofusi e i componenti dell'e-mobility, dove interasse dei fori e spessori di parete decidono l'accoppiamento. Nel medicale sono i lumi interni e la porosità degli impianti, da misurare senza tagliare un pezzo destinato al corpo umano. In tutti e tre i casi la misura interna vale di più sul primo articolo. È lì che si decide se lo stampo, il programma di stampa o il processo sono a target, prima di lanciare la serie.
Di quanto ci si può fidare: l'incertezza è specifica del compito
La prima domanda di ogni ufficio qualità riguarda la fiducia nel numero, e la risposta onesta non sta in una cifra sola. L'accuratezza di una misura CT dipende dal pezzo, dal materiale, dalla geometria e dai parametri di scansione, e va dichiarata per quel compito specifico. La rassegna di Kruth e colleghi sugli Annali del CIRP (2011), il testo fondativo della disciplina, imposta la questione proprio sulla riferibilità al metro e sull'incertezza di misura, non sulla risoluzione dell'immagine. La linea guida tedesca VDI/VDE 2630, foglio 2.1 (edizione 2015), stabilisce come si determina l'incertezza task-specific e l'idoneità del processo di misura rispetto alla tolleranza da rispettare. Il foglio 1.2 elenca le grandezze che ne influenzano il risultato.
Il modo pratico per arrivare a un numero è il metodo di sostituzione, mutuato dalla ISO 15530-3 dei CMM a contatto e adattato alla CT. Si misura un pezzo di riferimento calibrato, geometricamente simile all'oggetto, e si ancora la misura tomografica a quel valore tracciabile. Poiché le due misure avvengono nelle stesse condizioni, il metodo cattura in un colpo solo errori della macchina, effetti ambientali, strategia di valutazione e operatore. Ha un costo, perché richiede una serie di misure ripetute sul pezzo tarato, e sui tempi di una scansione CT non è un dettaglio. Müller, Hiller, De Chiffre e colleghi (CIRP Journal of Manufacturing Science and Technology, 2014) hanno applicato proprio questa procedura alla tomografia, con misure ripetute su un pezzo campione tarato. Dichiarare la dimensione del voxel, invece, non prova l'incertezza raggiunta, ed è il punto che quasi tutti i capitolati confondono.
Fra le grandezze d'influenza elencate dal foglio 1.2 una pesa più delle altre ed è spesso invisibile nel referto: la determinazione della superficie, cioè la soglia di grigio con cui il software decide dove finisce il materiale. Spostarla di poco sposta i bordi, e con loro diametri e spessori, in modo sistematico. Lo stesso meccanismo che fa divergere due laboratori sulla porosità, raccontato in porosità in tomografia: stesso getto, due numeri diversi, agisce anche sulle quote. Conta ancora di più quando dal volume si ricava un modello, come nel reverse engineering con la tomografia CT. Un rapporto di metrologia serio dichiara quindi il metodo di determinazione della superficie accanto alla quota.
Avete una quota interna che oggi non riuscite a misurare?
Inviateci disegno o CAD, materiale e la quota critica con la sua tolleranza: vi diciamo se la CT la può misurare con un'incertezza adeguata e organizziamo una scansione dimostrativa su un vostro pezzo, senza impegno. Preventivo su misura in 24 ore.
Scriveteci via email Scriveteci su WhatsAppCT, CMM tattile o scanner ottico: chi misura cosa
Le tre tecnologie non competono sullo stesso terreno, e sceglierle bene significa sapere dove ciascuna cede. Su una feature esterna accessibile e a tolleranza stretta il CMM a contatto resta il riferimento, perché tocca pochi punti con l'incertezza più bassa che ci sia. Lo scanner ottico è imbattibile in velocità sulle superfici esterne a forma libera, dove serve una nuvola densa in pochi secondi, ma sul chiuso e sulle superfici lucide o profonde è cieco quanto il CMM. La tomografia copre tutto il volume, interno compreso, in un'unica scansione, e non deforma i pezzi cedevoli perché non li tocca.
Il confronto diretto sulle geometrie interne è documentato. Uno studio pubblicato su Precision Engineering (Villarraga-Gómez, Lee e Smith, 2018) ha misurato gli stessi artefatti con CT e con CMM a contatto. Sulle feature interne lo scostamento tra i due era inferiore a 5 µm nella maggior parte dei casi, con incertezze estese della CT comprese tra 1 e 20 µm. Sui pezzi cedevoli, dove il tastatore introduce una forza che deforma, CT e CMM a forza nulla convergevano entro ±2 µm.
| Tecnica | Dove è più forte | Punto cieco |
|---|---|---|
| CMM a contatto | Feature esterne accessibili, minima incertezza | Geometrie interne chiuse; pezzi cedevoli deformati dalla tastatura; lentezza punto per punto |
| Scanner ottico | Superfici esterne a forma libera, nuvola densa e veloce | Interno del pezzo; superfici lucide, trasparenti o profonde |
| Tomografia CT | Volume completo, interno ed esterno, senza contatto | Incertezza task-specific; pezzi grandi o molto assorbenti; costo e tempo |
Il criterio, allora, si scrive quasi da sé. Se la quota che decide il pezzo è esterna, accessibile e va certificata alla minima incertezza, il CMM a contatto resta la scelta. Per una superficie esterna a forma libera da rilevare in fretta si usa l'ottico. Se invece la quota sta dentro il pezzo, se il componente è troppo complesso o troppo cedevole per essere toccato, o se serve misurare interno ed esterno nello stesso rilievo, la CT è la sola delle tre che risponde.
Quando la CT non è la risposta
I limiti, qui, pesano quanto i vantaggi. La tomografia costa e richiede tempo, e su pezzi grandi o molto densi, un blocco d'acciaio spesso, l'assorbimento del fascio fa salire l'incertezza fino a rendere la misura meno affidabile di un buon rilievo a contatto. C'è poi il quadro normativo. La norma dedicata alla CT come sistema di misura di coordinate, la ISO 10360-11, è ancora allo stadio di bozza. L'accettazione di un sistema si appoggia quindi oggi alla VDI/VDE 2630 (foglio 1.3, che applica la ISO 10360 ai sensori CT) e alla ASME B89.4.23-2020. Quest'ultima si può richiamare in offerta per far verificare le specifiche di accuratezza dichiarate, sia all'accettazione sia nelle riverifiche periodiche. Qui non esiste la terza via che i capitolati cercano. O si qualifica l'incertezza sul compito con un campione calibrato simile al pezzo, accettando i tempi del metodo di sostituzione, oppure il valore che la CT restituisce resta un'indicazione, non una quota certificabile.
Si parte dalla quota che oggi non si misura
Il punto d'ingresso più utile è quasi sempre una quota precisa, quella che oggi si stima o si legge sacrificando un pezzo in sezione. Si sceglie un componente su cui quella quota è già nota per altra via, per esempio un pezzo sezionato o misurato a contatto prima del montaggio, lo si scansiona e si confronta il valore CT con il riferimento. È il metodo di sostituzione nella sua forma più semplice, e dice in una sola prova se la tomografia regge la tolleranza. Con il servizio di metrologia CT conto terzi la misura si richiede anche per pezzi singoli o per un rilievo di primo articolo, con mappa degli scostamenti, tabella delle quote e condizioni di misura dichiarate. Quando i rilievi diventano ricorrenti, il confronto fra servizio esterno e sistema interno ha i suoi numeri, sviluppati nell'articolo su tomografia CT industriale: acquisto o servizio esterno.
Cosa inviarci per una valutazione
Per dirvi se la tomografia misura la vostra quota con un'incertezza adeguata servono pochi dati, purché precisi:
- disegno o modello CAD, con le quote critiche e le relative tolleranze;
- materiale, ingombro e spessore massimo da attraversare;
- quali quote sono interne o non raggiungibili da tastatore e ottico;
- metodo con cui oggi le misurate o le stimate (sezione, calibro, CMM);
- numero di pezzi e se si tratta di primo articolo, validazione stampo o controllo ricorrente;
- eventuale pezzo tarato o già misurato, utile come riferimento.
Potete inviarli via email a info@pitech-solution.com o su WhatsApp, allegando disegni o CAD.
Una quota CT entra in un certificato solo se accanto al valore c'è un'incertezza determinata sul compito, con il metodo che l'ha prodotta. Se la quota che vi preoccupa sta dentro il pezzo, il prossimo passo è misurarla una volta contro un riferimento noto. Per il caso dei getti, dove la stessa scansione serve anche a contare i pori, c'è l'articolo sulla porosità nelle fusioni e pressofusioni.
Domande frequenti su metrologia CT e misura dimensionale
La tomografia CT sostituisce la macchina di misura a coordinate?
No, le due tecniche si completano. Su una feature esterna accessibile e a tolleranza stretta il CMM a contatto resta il riferimento, perché tocca pochi punti con l'incertezza più bassa disponibile. La CT diventa insostituibile dove il CMM è cieco: geometrie interne chiuse, canali, sottosquadri e pezzi troppo cedevoli per essere toccati senza deformarli. Su pezzi cedevoli lo studio di Villarraga-Gómez, Lee e Smith (Precision Engineering, 2018) ha trovato CT e CMM a forza nulla in accordo entro ±2 µm.
Che precisione ha una misura dimensionale in CT?
Non esiste un numero valido in assoluto, perché l'accuratezza dipende da pezzo, materiale, geometria e parametri di scansione e va dichiarata per quel compito, come stabilisce la VDI/VDE 2630 foglio 2.1. Il modo pratico di quantificarla è il metodo di sostituzione della ISO 15530-3:2011, adattato alla CT, in cui si misura un pezzo tarato simile all'oggetto e si ancora la misura a quel valore riferibile. Nello studio su Precision Engineering (2018) le incertezze estese della CT sulle feature interne andavano da 1 a 20 µm.
Come funziona il confronto CAD-pezzo in tomografia?
Si allinea il volume CT ricostruito al modello CAD nominale e si visualizza lo scostamento di ogni punto della superficie reale rispetto a quella teorica come mappa a falsi colori, con il materiale in eccesso da un lato e quello in difetto dall'altro. Il risultato dipende dall'allineamento scelto, per cui il rapporto deve dire su quali riferimenti è stato fatto. Con un allineamento diverso la stessa mappa può cambiare colore senza che il pezzo sia cambiato.
Esiste una norma per usare la CT come strumento di misura?
Il riferimento principale è la serie di linee guida VDI/VDE 2630 (foglio 1.1 fondamenti, 1.2 grandezze d'influenza, 1.3 applicazione della ISO 10360 ai sensori CT, 2.1 incertezza specifica del compito). La ISO 10360-11, dedicata alla CT come sistema di misura a coordinate, è ancora un progetto di norma. Per la valutazione delle prestazioni si può richiamare in offerta la ASME B89.4.23-2020. La ISO 15708 tratta invece la CT come metodo di controllo non distruttivo.
Che cosa deve contenere un rapporto di metrologia CT?
Oltre a mappa degli scostamenti e tabella delle quote, le condizioni che permettono di rifare la misura: voxel, metodo di determinazione della superficie, riferimenti di allineamento e temperatura del pezzo. Per quest'ultima la ISO 1:2022 fissa 20 °C come riferimento delle specifiche geometriche. Per le quote che entrano in un certificato serve anche l'incertezza per quella quota, con il metodo usato per determinarla.