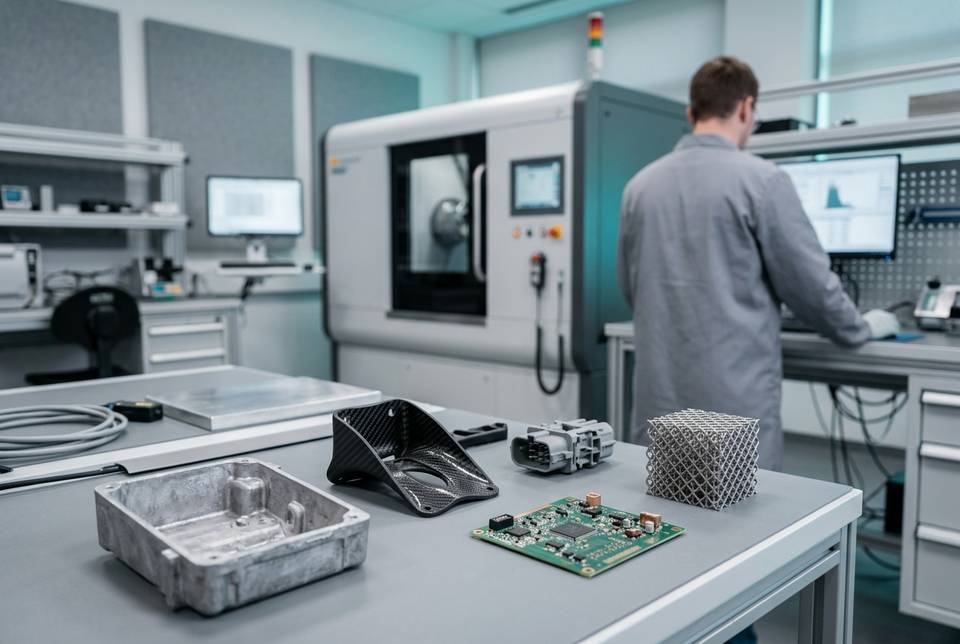
A 60 keV, un'energia tipica per scansionare pezzi in plastica, metà dei fotoni attraversa circa 3,4 centimetri d'acqua, poco più di 9 millimetri di alluminio e mezzo millimetro scarso di rame. Sono i coefficienti di attenuazione delle tabelle del NIST, tradotti in spessore. I polimeri fatti di carbonio, idrogeno e ossigeno si comportano più o meno come l'acqua, ed è questa trasparenza a rendere la tomografia così efficace su un corpo pompa stampato, un connettore o un laminato in fibra di carbonio. La stessa proporzione spiega perché un inserto in ottone di pochi millimetri, annegato in quel connettore, può rovinare l'immagine di tutto ciò che gli sta intorno.
Chi guida la qualità di uno stampatore o di un produttore di compositi chiede alla tomografia più di una fonderia: oltre ai vuoti, l'orientamento delle fibre, la deformazione rispetto allo stampo, la tenuta di una saldatura, la posizione di un inserto. Alcune risposte la CT le dà bene, altre a certe condizioni, una o due quasi mai, e conviene saperlo prima di spedire il pezzo.
Sui polimeri il vuoto si vede bene, la fibra di carbonio molto meno
Il contrasto in tomografia nasce dalla differenza di attenuazione fra due zone vicine. Fra un polimero con densità intorno a 1-1,4 g/cm³ e l'aria di un vuoto la differenza è netta, e con le basse tensioni che la plastica consente un poro emerge anche quando è largo pochi voxel, i piccoli cubi che nel volume 3D fanno la parte dei pixel. Le eccezioni sono i polimeri che contengono elementi più pesanti: il cloro del PVC, il fluoro dei fluoropolimeri, le cariche minerali, i ritardanti di fiamma bromurati. Alzano l'attenuazione e chiedono più energia, a spese del contrasto.
Il dettaglio raggiungibile segue la regola che vale per ogni pezzo: quando il campione riempie il rivelatore, il voxel vale circa il diametro inquadrato diviso per il numero di pixel. Un connettore largo 20 mm su un rivelatore da 2.000 pixel si scansiona a circa 10 µm; un guscio largo 200 mm, a circa 100 µm. È il pezzo, più della macchina, a fissare il limite.
Il problema si presenta quando a dover essere distinti sono due materiali di densità vicina. Fibra di carbonio e matrice epossidica sono entrambe fatte soprattutto di carbonio, e attenuano in modo simile; le singole fibre, spesse pochi micrometri, si separano solo con voxel ancora più piccoli, cioè su provini di qualche millimetro. Non a caso la rassegna di Garcea, Wang e Withers su Composites Science and Technology (2018), dedicata alla tomografia dei compositi polimerici, tratta come temi centrali proprio come ottenere contrasto e il compromesso fra dimensione del campione e risoluzione. Il vetro, più denso, si distingue dalla resina con molta più facilità. Su un pezzo intero la tomografia vede quindi bene i vuoti e la distribuzione delle fibre di vetro, mentre per le fibre di carbonio restituisce soprattutto l'orientamento medio di strati e fasci.
Nello stampato a iniezione trova i vuoti e misura le deformazioni, la linea di giunzione è un'altra storia
Il difetto che la tomografia trova con più sicurezza in uno stampato è il vuoto da ritiro nelle sezioni spesse. Nasce dalla stessa causa del risucchio in superficie, cioè il ritiro volumetrico del materiale non compensato dalla fase di mantenimento: dove la pelle esterna è sottile cede e si forma il risucchio, dove è già rigida il materiale si stacca all'interno e lascia un vacuolo. La CT ne dà posizione, volume e forma, e la posizione dice dove intervenire, sul punto di iniezione, sulla pressione di mantenimento o sul disegno della nervatura.
La seconda applicazione è il confronto con il CAD: la superficie estratta dal volume si allinea al modello nominale e la mappa a colori mostra dove lo stampato ha materiale in più o in meno, quote interne comprese. Alla prima campionatura di uno stampo è il modo più rapido per sapere che cosa correggere. Sui polimeri però il pezzo cambia con l'ambiente. Le poliammidi assorbono umidità e crescono, il coefficiente di dilatazione termica di una plastica è molte volte quello dell'acciaio, e nei semicristallini il ritiro prosegue anche dopo lo stampaggio. Una misura confrontabile chiede quindi un pezzo condizionato, per esempio secondo le atmosfere normalizzate della ISO 291:2008, e una temperatura dichiarata, sapendo che la ISO 1:2022 fissa a 20 °C quella di riferimento per le specifiche geometriche. L'incertezza della singola quota si determina come per i metalli, con la procedura della linea guida VDI/VDE 2630 Blatt 2.1:2015-06 descritta nell'approfondimento sulla metrologia CT delle geometrie interne.
La linea di giunzione, dove due fronti di flusso si incontrano, è il caso in cui conviene abbassare le aspettative. In un polimero non caricato e ben fuso la densità sulla linea è praticamente uguale a quella del resto del pezzo, e la tomografia non la vede. Diventa visibile quando porta con sé qualcos'altro: un intaglio a V in superficie, microvuoti d'aria intrappolata o, nei materiali caricati con fibra corta, un cambio brusco di orientamento delle fibre. Hannesschläger e colleghi (Case Studies in Nondestructive Testing and Evaluation, 2015) hanno caratterizzato proprio così la linea di giunzione di uno stampato in polimero caricato fibra corta, distinguendola dalle zone a orientamento diverso anche con voxel di 43 µm. La resistenza del giunto, che è ciò che interessa, resta una questione da prove meccaniche.
Proprio l'orientamento delle fibre corte è uno dei dati più richiesti, perché in un PA66 caricato vetro decide rigidezza e resistenza locali e serve a validare la simulazione di riempimento. Bernasconi, Cosmi e Hine, su Composites Science and Technology (2012), hanno confrontato su una piastra intagliata in poliammide caricata con fibra corta il metodo ottico su sezioni lucidate con la microtomografia. L'accordo è risultato eccellente solo scegliendo il piano di sezione giusto, buono su una sezione longitudinale e più debole su una trasversale: il metodo ottico dipende da dove si taglia, la tomografia misura l'orientamento in tutto il volume senza tagliare. È così che si legge la struttura a strati tipica dello stampato, con le fibre allineate al flusso vicino alle pareti e più disordinate o trasversali al centro.
Nei compositi la percentuale di vuoti dipende da come la si conta
Nei laminati la porosità della matrice è il difetto che pesa di più sulle proprietà dominate dalla resina. La rassegna di Mehdikhani e colleghi sul Journal of Composite Materials (2019) raccoglie cinquant'anni di ricerca su come i vuoti si formano, come si caratterizzano e come incidono su taglio interlaminare, trazione, compressione, flessione, tenacità e fatica. Il filo che lega quei lavori è che contano anche forma, dimensione e posizione dei pori, che una sola percentuale non descrive.
I metodi tradizionali sono distruttivi. La ASTM D2734-23 passa dalla combustione della resina, e vale solo dove gli effetti della combustione sul materiale sono noti; la ASTM D3171-22 rimuove la matrice per digestione, combustione o carbonizzazione; la ISO 14127:2024 combina densità e massa delle fibre dopo combustione o attacco acido, e affianca un metodo per spessore e uno al microscopio. I primi danno un numero medio per provino, la microscopia mostra i pori ma su una sola sezione. Nessuno dice dove stanno i vuoti nel pezzo intero, se fra uno strato e l'altro o dentro il fascio, né se si addensano vicino a un raccordo. La tomografia sì, senza distruggerlo. Little, Yuan e Jones (NDT&E International, 2012) hanno confrontato metodo per densità, microscopia e microtomografia su laminati in fibra di carbonio, trovando che il metodo per densità dipende da proprietà e frazioni in massa dei costituenti note con precisione, e per questo dà deviazioni standard ampie. Uno studio più recente di Elkolali e colleghi (Polymers, 2022) conclude che la microtomografia rileva i vuoti in modo più coerente, mentre la digestione acida resta migliore per le percentuali di fibra e matrice.
Anche in CT, però, il valore dipende dalla soglia che separa il vuoto dalla resina e dal voxel, sotto il quale i pori più piccoli spariscono. Va scritto nell'ordine. Per la porosità dei compositi in tomografia non esiste una norma che dica come contare: voxel, metodo di soglia, regione analizzata e volume minimo del poro considerato si fissano per accordo fra le parti, come succede per i getti metallici nel caso dei due laboratori che danno due porosità diverse sullo stesso pezzo. Il limite di accettazione, poi, lo scrive il disegno o la specifica del cliente.
La geometria pone un secondo limite. La tomografia classica ruota il pezzo nel fascio, e un pannello grande e piatto si scansiona male: la radiazione lo attraversa per lunghezze molto diverse a seconda dell'angolo. Su questi pezzi si lavora su provini ritagliati, su zone d'interesse o con tecniche a geometria limitata come la laminografia, mentre in produzione lo strumento resta l'ispezione a ultrasuoni. Anche le delaminazioni chiuse, con le due facce a contatto, quasi non hanno spessore d'aria e sfuggono alla CT, mentre gli ultrasuoni industriali sono molto sensibili ai difetti piani paralleli alla superficie.
Avete pezzi in plastica o in composito da analizzare?
Inviateci foto o disegno, materiale con eventuali cariche o fibre, dimensioni e la domanda a cui volete risposta: vi diciamo se la tomografia ci arriva e come impostarla. Preventivo in 24 ore.
Scrivici via email Scrivici su WhatsAppUn inserto in ottone dentro un connettore: perché il metallo sporca l'immagine
Il fascio di un tubo radiogeno contiene fotoni di molte energie, e attraversando un materiale denso perde per primi quelli a bassa energia. L'energia media del fascio che esce dall'inserto è quindi più alta di quella che esce dalla plastica accanto, e l'algoritmo di ricostruzione, che presuppone un fascio monoenergetico, interpreta male la differenza. Brooks e Di Chiro descrissero l'effetto già nel 1976 su Physics in Medicine and Biology: è l'indurimento del fascio, che produce bande scure fra due parti metalliche e un falso gradiente di grigio dentro il metallo stesso. Nella direzione in cui il cammino nel metallo è più lungo arrivano poi così pochi fotoni che il rumore domina, e nel volume compaiono strisce che attraversano la plastica circostante.
Le contromisure hanno un costo crescente. La prima è gratuita: orientare il pezzo per ridurre il massimo spessore di metallo attraversato, per esempio con l'asse dell'inserto parallelo all'asse di rotazione. La seconda è un filtro di rame o stagno davanti al tubo, che indurisce il fascio in partenza e toglie però un po' di contrasto alla plastica. Le correzioni software attenuano l'artefatto senza eliminarlo, e sui pezzi da misurare lasciano un dubbio sulle superfici vicine al metallo.
La scelta dipende da che cosa si vuole sapere. Se la domanda riguarda la plastica attorno all'inserto, per esempio vuoti all'interfaccia dello stampaggio a inserto, si sacrifica l'immagine del metallo; se riguarda la posizione dell'inserto o di un contatto, si alza l'energia e si accetta una plastica più rumorosa. Quando le due domande pesano allo stesso modo, due scansioni impostate ciascuna sul proprio materiale danno spesso più informazione di un compromesso unico.
Saldature delle plastiche e incollaggi: si vede il vuoto, non la forza del giunto
Saldatura a lama calda, a vibrazione, a ultrasuoni o laser: per la tomografia il cordone è una zona di plastica come un'altra, e ciò che vede sono le differenze di densità. Mostra quindi i vuoti e le porosità nel cordone, la forma della bava, i tratti in cui le due parti non si sono toccate e resta un velo d'aria, il disallineamento dei semigusci. Non vede invece un giunto in cui le superfici sono a contatto ma le catene polimeriche non si sono compenetrate: la densità è la stessa e il volume non mostra nulla, anche se il giunto cede alla prima prova di scoppio. Per gli incollaggi vale lo stesso: la colla mancante e le bolle nel cordone si vedono, l'adesione debole no.
Per questo la tomografia di una saldatura in plastica rende di più accanto alla prova distruttiva: si scansionano i pezzi prima della prova di scoppio, si confronta il punto di rottura con il volume e si capisce quale difetto visibile conta davvero. Da lì la CT può diventare un controllo a campione credibile.
La domanda, il pezzo e le condizioni in cui va scansionato
Tutto parte dalla domanda, perché voxel, energia e orientamento si scelgono su quella; con più domande spesso basta una scansione impostata sul dettaglio più fine. Poi i pezzi: mandatene almeno due dello stesso lotto, uno buono e uno contestato, perché la differenza fra i due volumi dice quale difetto conta meglio di qualunque soglia scritta a tavolino. Per la metrologia servono pezzi condizionati, data di stampaggio e CAD, e niente imballi metallici nel fascio. Si può partire dal servizio di analisi tomografica, dove la fattibilità si valuta prima del preventivo, oppure guardare la sezione dedicata a plastica, compositi, elettronica e additive. Quando le scansioni sulla stessa famiglia di pezzi diventano quotidiane, per esempio a ogni campionatura di stampo, il discorso si sposta sui sistemi CT industriali su misura, con sorgente microfocus e rivelatore scelti sul pezzo più critico.
Cosa inviarci per una valutazione
Per dirvi se la tomografia risponde alla vostra domanda e come impostarla servono pochi dati, purché precisi:
- foto o disegno del pezzo, con dimensioni d'ingombro e peso;
- materiale: polimero di base, tipo e percentuale di carica o fibra, eventuali inserti metallici;
- la domanda: vuoti, confronto con il CAD, orientamento delle fibre, saldature, posizione di inserti o contatti;
- per la metrologia: modello CAD (STEP) e disegno con le tolleranze, data di stampaggio, condizionamento;
- per i compositi: processo (autoclave, infusione, RTM), sequenza di laminazione se nota, limite di vuoti richiesto;
- numero di pezzi, compresi un campione buono e uno difettoso;
- criterio di accettazione o specifica del cliente, se esiste.
Potete inviarli via email a info@pitech-solution.com o su WhatsApp, allegando foto, disegni o CAD.
Sui polimeri e sui compositi la tomografia risponde bene alle domande di geometria e di vuoto, e male a quelle di adesione e di resistenza. Se la vostra domanda sta nella prima metà, il passo successivo è un'analisi CT conto terzi sui pezzi reali, con preventivo in 24 ore; se sta nella seconda, la CT serve a scegliere dove fare la prova meccanica, e la tomografia industriale va affiancata ad altri metodi fin dall'inizio.
Domande frequenti sulla tomografia di plastica e compositi
La tomografia industriale funziona sui pezzi in plastica?
Sì, ed è uno dei casi più favorevoli: i polimeri attenuano poco i raggi X, si scansionano a bassa tensione e i vuoti emergono con buon contrasto. Il dettaglio raggiungibile dipende dalle dimensioni del pezzo: un connettore di 20 mm si scansiona intorno ai 10 µm, un guscio di 200 mm intorno ai 100 µm. Cariche minerali, PVC e fluoropolimeri richiedono più energia.
Si possono misurare i vuoti in un composito in fibra di carbonio con la CT?
Sì, con posizione, forma e distribuzione dei pori, che i metodi distruttivi per densità o digestione della matrice (ASTM D2734, ASTM D3171, ISO 14127) non danno. La percentuale però dipende da voxel, soglia e regione analizzata: nessuna norma fissa come contarla, quindi queste condizioni vanno concordate e scritte nell'ordine.
La tomografia vede l'orientamento delle fibre?
Nei materiali caricati con fibra di vetro sì, anche su pezzi interi, con la tipica struttura a strati dello stampato. Per le fibre di carbonio, che hanno densità vicina a quella della resina, le singole fibre si risolvono solo su provini piccoli a voxel di pochi micrometri; sul pezzo intero si ricava l'orientamento medio di strati e fasci.
Gli inserti metallici impediscono la tomografia di un pezzo in plastica?
No, ma generano artefatti da indurimento del fascio e strisce di rumore. Si riducono orientando il pezzo, filtrando il fascio e con correzioni software, che li attenuano senza eliminarli. Se interessano sia la plastica sia il metallo, due scansioni impostate ciascuna sul proprio materiale rendono spesso più di un compromesso.
Con la CT si vedono le linee di giunzione e le saldature delle plastiche?
Si vedono vuoti, bava, tratti non uniti e disallineamenti. Una linea di giunzione ben fusa in un polimero non caricato, o un giunto a contatto senza compenetrazione, ha la stessa densità del materiale e non si vede. La resistenza del giunto resta una questione da prove meccaniche, che la CT aiuta a mirare.
Cosa serve per un preventivo di tomografia su plastica o compositi?
Foto o disegno, materiale con tipo e percentuale di carica o fibra, eventuali inserti, dimensioni, numero di pezzi e la domanda: vuoti, confronto CAD, fibre o saldature. Per la metrologia anche CAD e tolleranze. Con questi dati PITECH prepara il preventivo in 24 ore; i dati si possono inviare via email, WhatsApp o modulo.