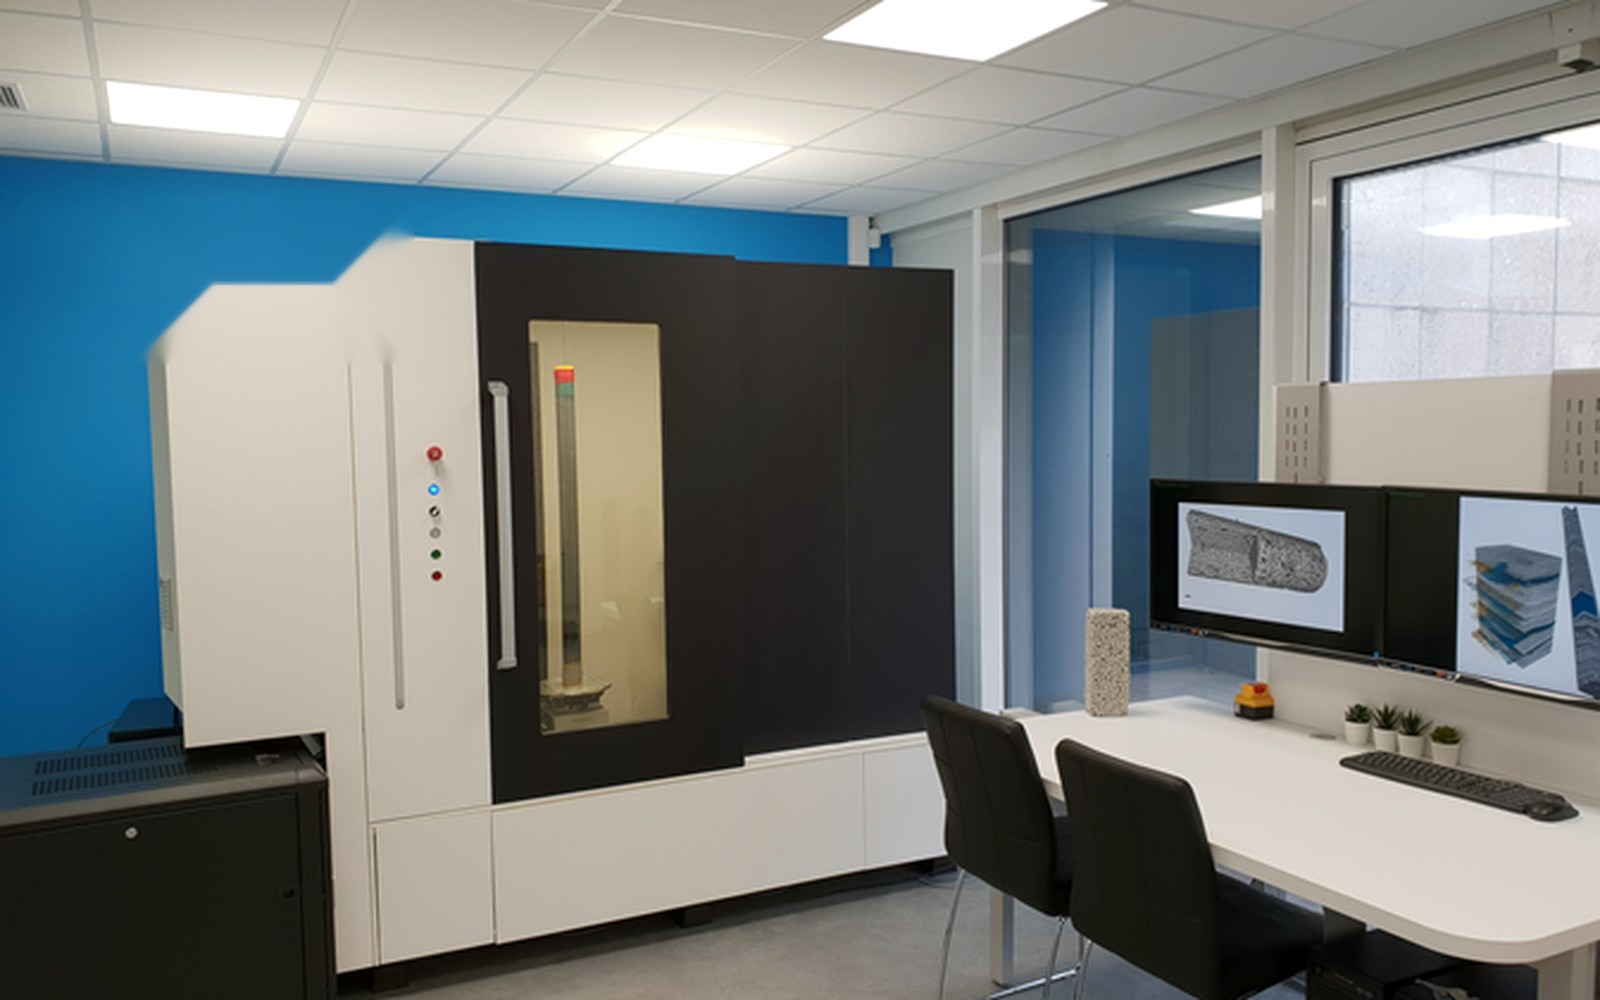
In una fonderia di cerchi in lega il controllo ai raggi X dura quanto il passaggio della ruota in cabina. Il manipolatore la afferra, la ruota e la inclina davanti al fascio mentre sul monitor scorrono le immagini, e prima che arrivi la ruota successiva il pezzo è già sulla rulliera dei conformi o su quella degli scarti. Niente lastre da sviluppare né piastre da scansionare: questa è la radioscopia industriale, la radiografia in tempo reale.
Chi guida la qualità in fonderia o in un reparto che salda a lotti se la vede proporre ogni volta che i volumi crescono. Conviene quando il pezzo si ripete, quando il controllo deve stare nel tempo ciclo della linea e quando i difetti critici emergono in un'immagine acquisita in pochi secondi. Fuori da questo perimetro la radiografia statica e la tomografia restano scelte migliori, ed è meglio saperlo prima di ordinare una cabina.
Che cosa succede dentro una cabina radioscopica
Gli elementi sono quattro. Il tubo radiogeno, spesso a macchia focale piccola, fissa energia e nitidezza; il rivelatore converte i raggi X in immagini a decine di fotogrammi al secondo; il manipolatore porta il pezzo nelle posizioni di vista; la cabina autoschermata contiene tutto e protegge chi lavora fuori. Il vecchio intensificatore di brillanza con telecamera, che distorceva i bordi, ha lasciato il posto quasi ovunque ai pannelli piatti, gli stessi detettori a matrice (DDA) della radiografia digitale.
Il manipolatore è la parte che i cataloghi raccontano meno. Con assi lineari, rotazione e inclinazione il pezzo arriva al fascio con l'angolo giusto: una cricca il cui piano è parallelo al fascio compare, la stessa cricca ruotata di novanta gradi può sparire. La geometria decide anche l'ingrandimento, cioè il rapporto fra distanza fuoco-rivelatore e distanza fuoco-oggetto, e con esso la penombra geometrica, che cresce con la macchia focale moltiplicata per l'ingrandimento meno uno. Per questo l'alto ingrandimento chiede tubi minifocus o microfocus, come spiega l'approfondimento su come scegliere tubo radiogeno e generatore.
Resta un compromesso che la radiografia statica non conosce. Un fotogramma singolo è rumoroso; mediarne N migliora il rapporto segnale/rumore all'incirca con la radice di N, per la statistica di Poisson del rumore quantico, ma ferma il pezzo e allunga il ciclo. La ASTM E1255-23 distingue infatti l'esame dinamico, con l'oggetto in movimento, da quello statico. In linea i due modi si alternano: movimento per cercare, sosta e integrazione per decidere.
Radioscopia, radiografia e tomografia rispondono a domande diverse
Le tre tecniche usano gli stessi raggi X, ma restituiscono un dato diverso in un tempo diverso.
| Criterio | Radiografia (pellicola, CR, DR statica) | Radioscopia | Tomografia CT |
|---|---|---|---|
| Che cosa produce | Una proiezione 2D per esposizione | Proiezioni 2D in sequenza, da più angoli | Un volume 3D ricostruito |
| Tempo per pezzo | Minuti, più sviluppo o scansione per pellicola e CR | Secondi per vista | Da minuti a ore |
| Profondità del difetto | Non ricavabile da una sola esposizione | Stimabile ruotando il pezzo | Misurabile, con posizione e volume |
| Controllo al 100% in linea | Raramente sostenibile | Sì, se tempo ciclo e viste lo consentono | Di solito a campione |
Il confronto si legge in una direzione precisa. Con un pezzo di serie, un difetto critico visibile in proiezione e un tempo ciclo da rispettare, la radioscopia è quasi sempre la tecnica giusta, e la radiografia statica diventa un costo che cresce con i volumi. Se servono posizione e volume del poro o una quota interna bisogna passare alla tomografia computerizzata industriale, che però regge di rado su tutti i pezzi: il dato 3D costa tempo e chiede regole di conteggio esplicite, come mostrano gli approfondimenti sulla porosità nelle fusioni misurata in CT e su due laboratori che danno due porosità diverse sullo stesso getto. La radiografia industriale classica, su pellicola o con le due strade digitali di CR e DR a confronto, resta la risposta per pezzi unici, cantieri e capitolati che la richiedono.
Getti di alluminio, ruote, saldature: dove la radioscopia ripaga
Il terreno naturale è la fonderia di leghe leggere. Nei getti di alluminio pressofusi o colati in conchiglia porosità da gas, ritiri, inclusioni e ossidi hanno un buon contrasto contro una matrice che assorbe poco, e i pezzi si ripetono a migliaia. Le ruote in lega sono il caso di scuola: simmetria di rotazione, zone critiche note fra razze, canale e mozzo, poche viste programmate. Qui il controllo al 100% in linea prende il posto del campionamento, e la differenza si vede sui difetti sporadici. Un piano che controlla un getto su cinquanta lascia passare, per costruzione, quarantanove pezzi mai visti.
Le saldature prodotte in serie, su componenti automotive, bombole o scambiatori costruiti a lotti, seguono lo stesso ragionamento. Per l'esame radioscopico la ASTM E1416-23 fissa i requisiti di qualità dell'immagine; con detettori digitali in immagine statica vale la ISO 17636-2:2022, che chiede una sensibilità di rilevazione equivalente a quella della pellicola. L'elettronica lavora a basse energie con tubi microfocus, per cercare vuoti nelle saldature dei componenti a sfere. Nell'aerospazio la radioscopia entra solo dove la specifica del cliente la ammette, e va verificato prima di investire.
Il rovescio è altrettanto netto. Pezzi grandi, pesanti e prodotti in pochi esemplari, con spessori d'acciaio che chiedono energie elevate, restano alla radiografia statica o a un laboratorio esterno. E cricche sottili non allineate al fascio possono sfuggire a un'immagine di pochi secondi anche quando una lunga esposizione le mostrerebbe.
Avete getti o componenti da controllare in serie?
Inviateci disegno o foto del pezzo, materiale, spessori e volumi: vi diciamo se conviene la radioscopia e quale configurazione serve. Preventivo in 24 ore.
Scrivici via email Scrivici su WhatsAppLe norme che fissano la qualità d'immagine, e quelle che non decidono lo scarto
Un capitolato di radioscopia lavora su due piani, la qualità del sistema e il criterio di accettazione del pezzo. Le norme coprono bene il primo e quasi mai il secondo.
| Norma | Famiglia | Che cosa copre |
|---|---|---|
| EN 13068-1:1999 | Tecnica, qualifica del sistema | Misura delle proprietà d'immagine del sistema su provino, in laboratorio; esclude le condizioni di movimento |
| EN 13068-2:1999 | Tecnica, stabilità | Controlli periodici con indicatori di qualità d'immagine, eseguibili dagli operatori sull'impianto in uso |
| EN 13068-3:2001 | Tecnica | Principi generali per i materiali metallici; nessun criterio di accettazione |
| EN 12681-2:2017 | Tecnica, getti | Getti con CR e DDA; oltre alle classi A e B, classi AA e BA per sistemi automatici o semiautomatici con riconoscimento dei difetti al computer e macchia focale fino a 1 mm |
| ASTM E1734-23 | Tecnica, getti | Immagine valutata a monitor, statica o dinamica; esclusi i sistemi a valutazione interamente automatica |
| ASTM E2698-26 con E2737-23 | Tecnica, detettori DDA | Esame con detettori a matrice; vanno usate insieme, la seconda per baseline e stabilità nel tempo |
| ASTM E505-22 ed E155-20 | Riferimento per l'accettazione | Radiografie di riferimento per getti di alluminio e magnesio, pressofusi e colati, con livelli di severità crescenti |
Ne discende una regola che chi compra deve conoscere prima dell'offerta. Il livello di severità accettabile lo fissa il cliente o il disegno, e le radiografie di riferimento servono a dargli un nome condiviso, come accade per le saldature nell'approfondimento su chi decide i livelli di accettazione. Le pellicole della E155-20, avverte la norma stessa, non sono pensate per le immagini digitali, e per l'alluminio rimandano alla serie digitale ASTM E2422. Due limiti pesano poi sul collaudo: la EN 13068-1:1999 misura le prestazioni a pezzo fermo, mentre in linea contano quelle in movimento, e la ASTM E2737-23 è una pratica dell'utilizzatore che dichiara di non essere un test di accettazione della fornitura. Chi vuole un collaudo contrattuale lo scrive nell'ordine, con i pezzi e le immagini su cui verrà giudicato.
Riconoscimento automatico dei difetti: chi risponde quando decide il software
Quando lo scarto lo decide un algoritmo, la responsabilità resta all'azienda che gestisce il controllo e al cliente che lo accetta. Le norme di pratica lo dicono a modo loro: la ASTM E1734-23 per i getti e la ASTM E1416-23 per le saldature si applicano solo alla valutazione a monitor ed escludono i sistemi in cui decide il computer, mentre la EN 12681-2:2017 qualifica l'immagine dei sistemi automatici, non la decisione dell'algoritmo.
L'ADR (automatic defect recognition) promette decisioni ripetibili fra i turni, nessun calo di attenzione e tempi compatibili con la linea. La rassegna di Domingo Mery su Materials Evaluation (2006) descrive lo schema classico: segmentazione dei potenziali difetti, classificazione che li separa dalle strutture regolari del getto, inseguimento su più viste per eliminare i falsi allarmi. Nel 2018 Ferguson, Ak, Lee e Law, fra NIST e Stanford, hanno pubblicato su Smart and Sustainable Manufacturing Systems una rete neurale addestrata sui getti del database pubblico GDXray, superando i risultati precedenti su quei dati; GDXray raccoglie 19.407 immagini a raggi X ed è descritto da Mery e colleghi sul Journal of Nondestructive Evaluation (2015). Su un getto diverso, con un'altra lega e un altro tubo, quel modello va riaddestrato e riverificato, e la licenza di GDXray ne esclude comunque l'uso commerciale.
Validare un ADR significa misurarne la probabilità di rilevazione (POD) sui propri pezzi. La ASTM E2862-23 tratta proprio i dati rilevato/mancato di un sistema accetta-scarta e pone due condizioni: difetto d'interesse definito in anticipo e distribuzione delle dimensioni dei difetti nota e documentata. Il MIL-HDBK-1823A, riferimento aeronautico per le curve POD con confidenza al 95%, resta una guida e non può essere richiamato come requisito contrattuale. In pratica servono pezzi con difetti noti, confermati con tomografia o sezione, abbastanza pezzi buoni per misurare i falsi scarti, una prova alla cieca contro un operatore certificato ISO 9712:2021 e una gestione delle modifiche, perché ogni riaddestramento riapre la validazione. I falsi scarti contano quanto i difetti mancati: ogni getto buono buttato costa una colata, e un tasso alto spinge a ricontrollare tutto a mano.
Il costo per pezzo si decide sul tempo ciclo
Il prezzo di una cabina dice poco sul costo del controllo, che dipende da quanti pezzi passano in un turno e da quanta attenzione umana assorbe ciascuno. Un esempio con ipotesi nostre: un getto con 10 viste, 2 secondi di sosta e integrazione per vista, circa 1 secondo di spostamento fra una vista e l'altra e 15 secondi di carico e scarico impegna la cabina per circa 45 secondi. Con una linea che sforna un pezzo ogni 30 secondi il controllo al 100% non regge, e servono meno viste, una seconda cabina o un carico automatico che sovrapponga le fasi.
Ridurre le viste è la leva più economica, se i pezzi campione dimostrano che le zone critiche restano coperte; la stessa ASTM E1734-23 chiede di considerare le aree che la geometria del getto non lascia vedere. Con la valutazione a monitor l'operatore guarda ogni pezzo e la sua attenzione cala nel turno; con un ADR validato guarda solo i sospetti, e il costo si sposta sulla validazione. A volumi bassi e discontinui il conto si capovolge, e un laboratorio esterno o la radiografia digitale statica costano spesso meno di una cabina dedicata, come mostra la guida all'acquisto di un sistema RX.
Chi firma prima dell'installazione: radioprotezione, spazio, alimentazione
La prima firma è del datore di lavoro, e in Italia arriva prima della consegna. Il D.Lgs. 31 luglio 2020, n. 101, che recepisce la direttiva 2013/59/Euratom, gli chiede di assicurare la sorveglianza fisica tramite un esperto di radioprotezione (art. 128), che esamina in anticipo il progetto dell'installazione e ne esegue la prima verifica. Le macchine nelle quali l'energia massima delle particelle accelerate supera 200 keV richiedono il nulla osta preventivo (art. 50); le altre, salvo esenzioni, una notifica almeno trenta giorni prima dell'avvio (art. 46). Una cabina da 160 kV e una da 225 kV possono quindi avere iter molto diversi, anche quando la schermatura è integrata.
I vincoli fisici si scoprono spesso tardi. Il piombo rende la cabina molto pesante e il pavimento va verificato per il carico concentrato; porta e volume utile devono accogliere il pezzo più grande con l'attrezzatura, e il manipolatore deve reggerne il peso con margine. Tubo e generatore chiedono di norma alimentazione trifase e raffreddamento, e il rivelatore lavora meglio a temperatura stabile.
Tre errori che si pagano dopo il collaudo
Gli errori più costosi hanno una radice comune: la configurazione scelta sul catalogo prima di aver guardato il pezzo. Il primo è la cabina dimensionata sul pezzo medio, in cui il getto più grande non entra con l'attrezzatura, o entra ma il manipolatore non riesce a inclinarlo quanto serve per vedere la zona critica.
Il secondo è una tensione insufficiente per lo spessore massimo. Il tubo attraversa a fatica la sezione più spessa, servono molte integrazioni per avere un'immagine pulita e il tempo ciclo salta. Energia, filtrazione e dinamica del rivelatore vanno provate sui pezzi reali, anche perché l'energia condiziona il rivelatore e la ASTM E2698-26 avverte che alcune sue prove possono non valere sopra i 450 kV; il tema è ripreso in come scegliere il detector DR. Il terzo è l'ADR acceso come funzione di catalogo, senza validazione: funziona in dimostrazione, poi su un getto nuovo scarta troppo o, peggio, troppo poco, e nessuno ha i dati per dire quale delle due cose stia succedendo.
Come si imposta una prova di fattibilità sui vostri pezzi
Una prova seria parte dai pezzi: campioni rappresentativi, compresi alcuni con difetti noti; l'elenco dei difetti critici con tipo, dimensione minima e zona; il tempo ciclo della linea; il criterio di accettazione, con il nome di chi lo fissa e le immagini su cui si giudica. Ne escono immagini di prova sulle viste programmate, una stima del tempo ciclo e la configurazione minima di tubo, rivelatore, manipolatore e cabina.
La condizione d'uscita vale nei due sensi. Se i difetti critici emergono in modo ripetibile entro il tempo ciclo, si passa a configurazione e preventivo. Se emergono solo con integrazioni lunghe, o non emergono affatto, la radioscopia al 100% non è la risposta, e si valuta la radiografia digitale statica a campione o la tomografia sui lotti critici.
Cosa inviarci per una valutazione
Per dirvi se la radioscopia conviene e quale configurazione serve bastano pochi dati, purché precisi:
- disegno o foto del pezzo, con ingombri e peso, anche dell'attrezzatura;
- materiale o lega, spessori minimi e massimi delle zone da controllare;
- difetti critici: tipo, dimensione minima da rilevare e zone del pezzo;
- volumi annui o per turno e tempo ciclo della linea;
- criterio di accettazione o specifica del cliente, con le immagini di riferimento;
- controllo attuale: radiografia interna, laboratorio esterno o nessuno;
- disponibilità di pezzi campione, buoni e difettosi.
Potete inviarli via email a info@pitech-solution.com o su WhatsApp, allegando disegni o foto.
Il criterio da tenere è semplice. La radioscopia conviene quando pezzo ripetitivo, difetto visibile in proiezione e tempo ciclo stanno insieme, e quando chi firma l'accettazione ha già scelto le immagini su cui giudicare. Se i vostri pezzi stanno in questa zona, il passo successivo è una valutazione sui campioni reali, con preventivo su misura in 24 ore; i casi applicativi su saldature e fusioni aiutano a capire da dove partire.
Domande frequenti sulla radioscopia industriale
Che differenza c'è tra radioscopia e radiografia industriale?
La radioscopia produce immagini in tempo reale a monitor mentre il pezzo si muove o sosta davanti al fascio; la radiografia registra un'immagine statica per esposizione, su pellicola, piastra CR o pannello DR. La prima serve al controllo in serie entro il tempo ciclo, la seconda a pezzi unici, cantieri e capitolati che la prescrivono.
Quando conviene la radioscopia rispetto alla tomografia CT?
Conviene quando basta vedere il difetto in proiezione e serve controllare tutti i pezzi in linea. La CT ricostruisce il volume e misura posizione e dimensione dei pori, ma richiede tempi molto più lunghi e si usa di solito a campione, su prototipi o per l'analisi dei guasti.
Quali norme si applicano alla radioscopia industriale?
Per il sistema la serie EN 13068 (parti 1 e 2 del 1999, parte 3 del 2001); per i getti EN 12681-2:2017 e ASTM E1734-23; per le saldature ASTM E1416-23 e, con detettori digitali in immagine statica, ISO 17636-2:2022; per i detettori DDA ASTM E2698-26 insieme a E2737-23. I livelli di accettazione li fissa il cliente o il disegno, spesso con le radiografie di riferimento ASTM E505-22 o E155-20.
Il riconoscimento automatico dei difetti (ADR) è affidabile?
Può esserlo, se validato sui propri pezzi. Le pratiche ASTM per getti e saldature escludono la valutazione interamente automatica, quindi la prova spetta a chi usa il sistema: probabilità di rilevazione misurata su difetti noti secondo ASTM E2862-23, tasso di falsi scarti e nuova validazione a ogni riaddestramento del modello.
Serve un'autorizzazione per installare una cabina radioscopica?
Dipende dall'energia. Con il D.Lgs. 101/2020 le macchine nelle quali l'energia massima delle particelle accelerate supera 200 keV richiedono il nulla osta preventivo (art. 50), le altre, salvo esenzioni, la notifica almeno 30 giorni prima dell'avvio (art. 46); in ogni caso serve l'esperto di radioprotezione incaricato dal datore di lavoro (art. 128).
Quanto costa un sistema di radioscopia industriale?
Dipende da dimensioni e peso dei pezzi, tensione del tubo, rivelatore, assi del manipolatore, automazione del carico e software, per cui un prezzo generico sarebbe fuorviante. PITECH prepara un preventivo su misura in 24 ore partendo da disegno o foto del pezzo, materiale, spessori e volumi, inviati via email, WhatsApp o modulo.