Cosa si intende per controlli non distruttivi
Una saldatura circonferenziale su una tubazione in pressione può sembrare impeccabile alla vista e nascondere, a metà spessore, una mancanza di fusione lunga dieci millimetri. Per scoprirlo senza tagliare il tubo esistono i controlli non distruttivi, l'insieme dei metodi che esaminano materiali, componenti e giunti senza comprometterne l'uso successivo. Il pezzo controllato resta un pezzo vendibile, e qui sta la differenza rispetto alle prove distruttive come trazione, piegatura o macrografia, che si eseguono su provini sacrificati.
La sigla italiana è CND. In inglese si parla di NDT, non-destructive testing, e nei documenti tecnici compaiono anche NDE e NDI. Prove non distruttive e controlli non distruttivi indicano la stessa cosa: cambia la lingua del capitolato, mentre metodi, norme ISO e qualifica del personale restano identici.
A cosa servono lo si capisce guardando tre momenti della vita di un componente. In produzione stabiliscono se un getto, una saldatura o un forgiato rispettano il livello di qualità previsto, e permettono di correggere il processo prima che gli scarti si accumulino. All'accettazione delle materie prime verificano che lega e spessori corrispondano a quanto dichiarato dal fornitore. In esercizio misurano corrosione, cricche di fatica e usura su impianti che non possono restare fermi a lungo, e danno al responsabile della manutenzione i dati per decidere se riparare, sostituire o prolungare la vita di un'apparecchiatura.
Ogni metodo sfrutta un fenomeno fisico preciso, che sia la luce riflessa, la capillarità di un liquido, il flusso magnetico disperso, l'induzione elettromagnetica, la propagazione delle onde elastiche, l'attenuazione della radiazione ionizzante o la fluorescenza dei raggi X. È la fisica a stabilire che cosa un metodo vede e che cosa gli sfugge, per cui nessuna tecnica copre da sola tutti i difetti.
Quali sono i controlli non distruttivi: i metodi principali
Nella ISO 9712:2021, la norma sulla certificazione del personale, i metodi hanno sigle ormai internazionali: VT per l'esame visivo, PT per i liquidi penetranti, MT per la magnetoscopia, ET per le correnti indotte, UT per gli ultrasuoni e RT per la radiografia. Accanto a questi ci sono emissione acustica, termografia e prove di tenuta, ma nell'industria otto famiglie coprono la grande maggioranza dei casi. PITECH fornisce strumentazione e servizi per ispezione visiva remota, ultrasuoni, radiografia, tomografia e analisi XRF, mentre liquidi penetranti, magnetoscopia e correnti indotte compaiono qui per completezza, senza un'offerta dedicata.
Esame visivo diretto e remoto (VT, RVI)
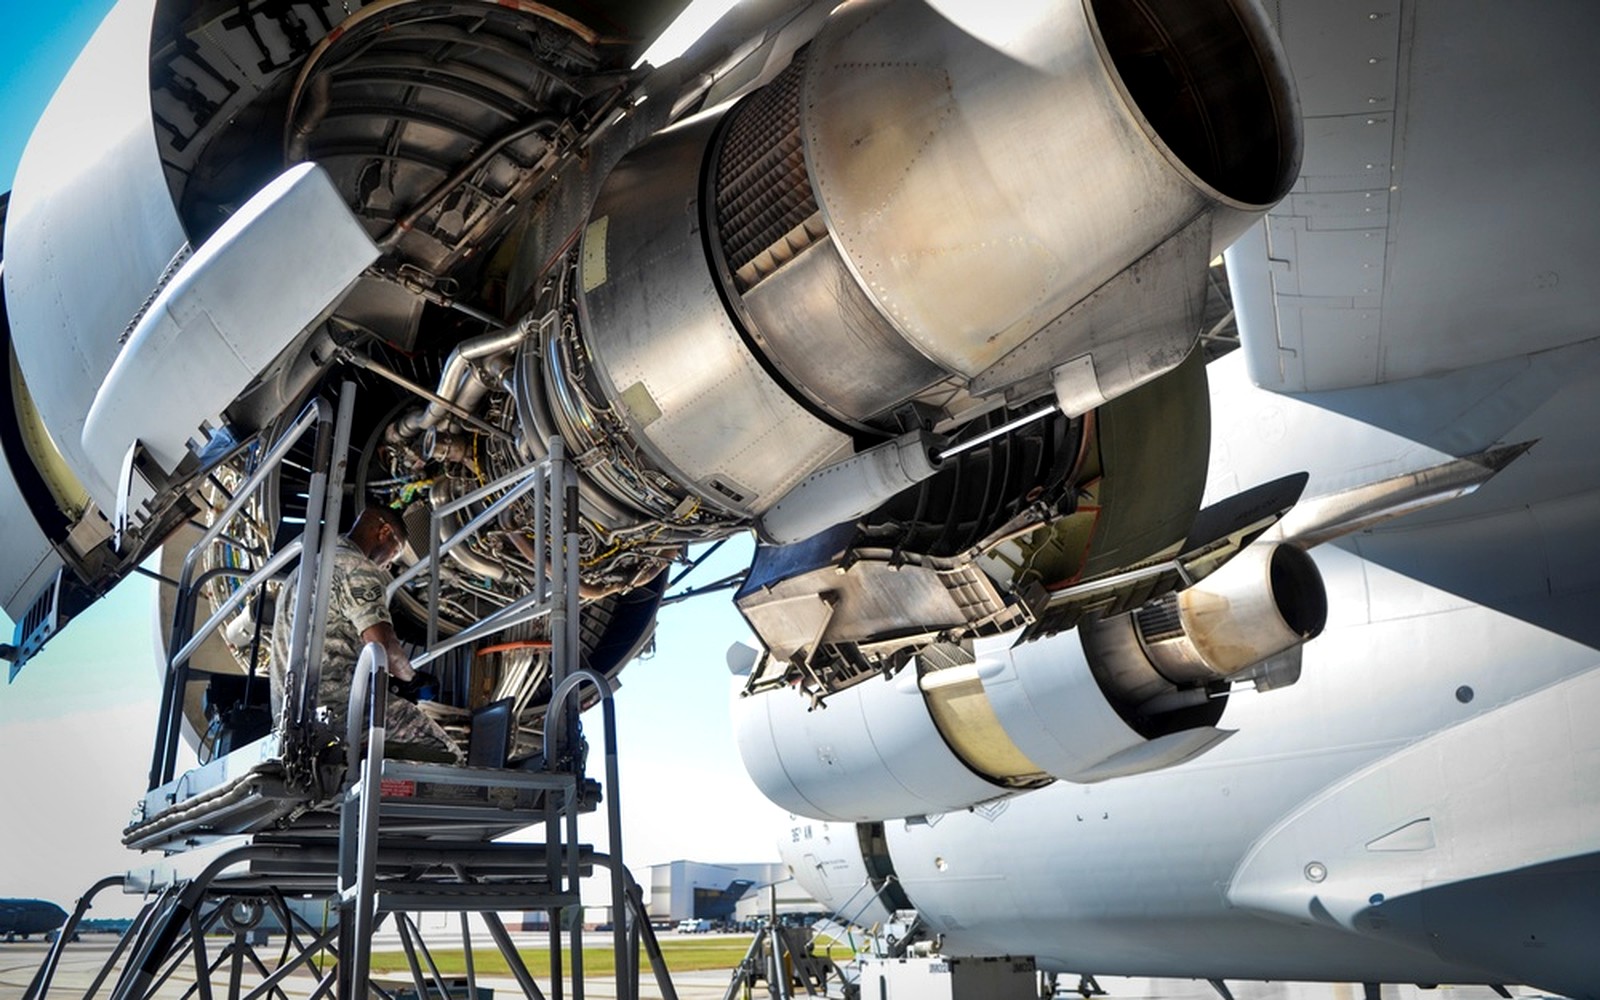
È il primo controllo e il più economico. L'operatore osserva la superficie a occhio nudo o con lenti, specchi e illuminazione adeguata, secondo i principi della EN 13018:2016. Quando la zona non è raggiungibile, come l'interno di una turbina, di uno scambiatore o di un getto cavo, si passa all'ispezione visiva remota con endoscopi, boroscopi e videoscopi articolati. Il metodo trova cricche superficiali visibili, corrosione, erosione e corpi estranei, e sulle saldature i difetti di forma come incisioni marginali, sovrametallo eccessivo e disallineamenti.
Il limite coincide con la sua forza, perché vede solo ciò che affiora, con una sensibilità legata a luce, distanza, angolo di osservazione e risoluzione della sonda. Per cavità e componenti chiusi il riferimento è la pagina sulla videoscopia industriale e gli endoscopi per l'ispezione remota, e la scelta della sonda è trattata nell'articolo su come scegliere un endoscopio industriale.
Liquidi penetranti (PT)
Un liquido colorato o fluorescente, steso sulla superficie pulita, penetra per capillarità nelle discontinuità aperte. Dopo la rimozione dell'eccesso, un rivelatore lo richiama in superficie e disegna l'indicazione. Ne fissa i principi generali la ISO 3452-1:2021. Il metodo funziona su metalli ferrosi e non ferrosi, ceramiche e plastiche non porose, e rivela cricche, porosità affioranti, ripiegature e mancanze di fusione aperte in superficie.
Sotto la superficie non vede nulla, e una discontinuità chiusa da vernice, ossido o martellatura sfugge. La preparazione del pezzo pesa sul risultato più del prodotto usato.
Magnetoscopia (MT)
Il pezzo viene magnetizzato e cosparso di particelle ferromagnetiche, secche o in sospensione. Dove una cricca interrompe il flusso, il campo disperso raccoglie le particelle e rende visibile il difetto. I principi sono descritti nella ISO 9934-1:2016. Sui materiali ferromagnetici la magnetoscopia è più rapida e sensibile dei liquidi penetranti per le cricche superficiali, e coglie anche quelle appena sotto la superficie.
La sensibilità cala in fretta con la profondità e dipende dall'orientamento del difetto rispetto al campo, per cui si magnetizza in due direzioni. Acciai inossidabili austenitici, alluminio, rame e titanio non si magnetizzano e restano esclusi.
Ultrasuoni (UT, PAUT, TOFD)
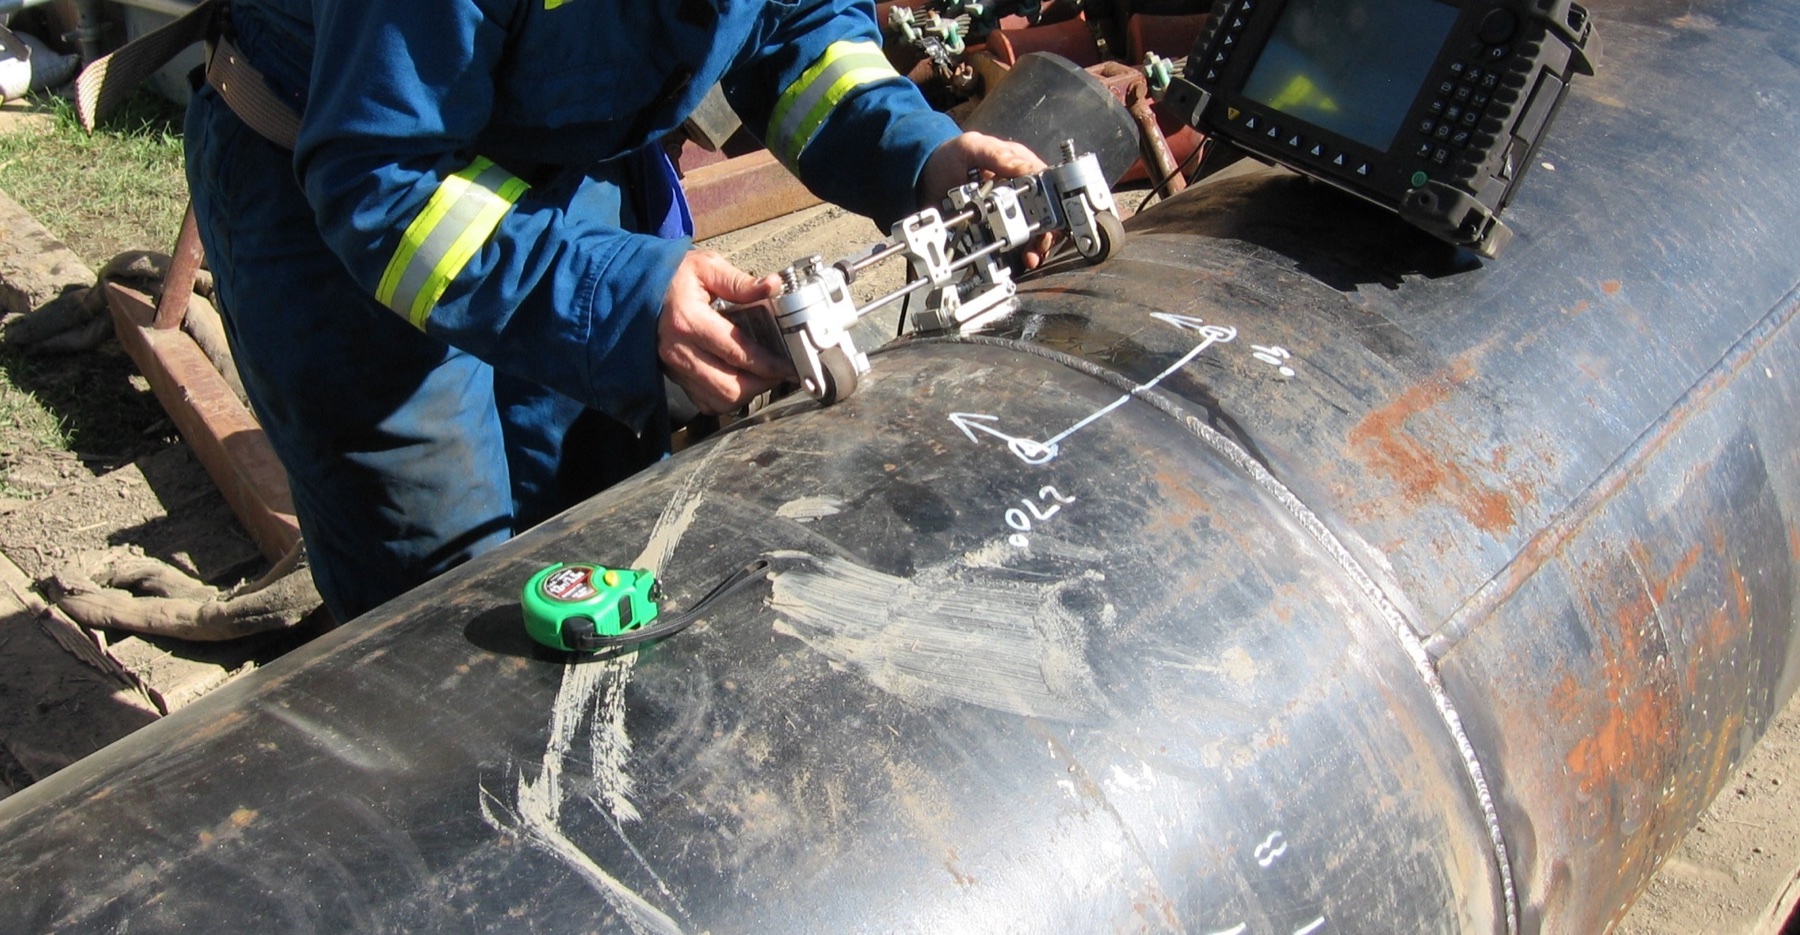
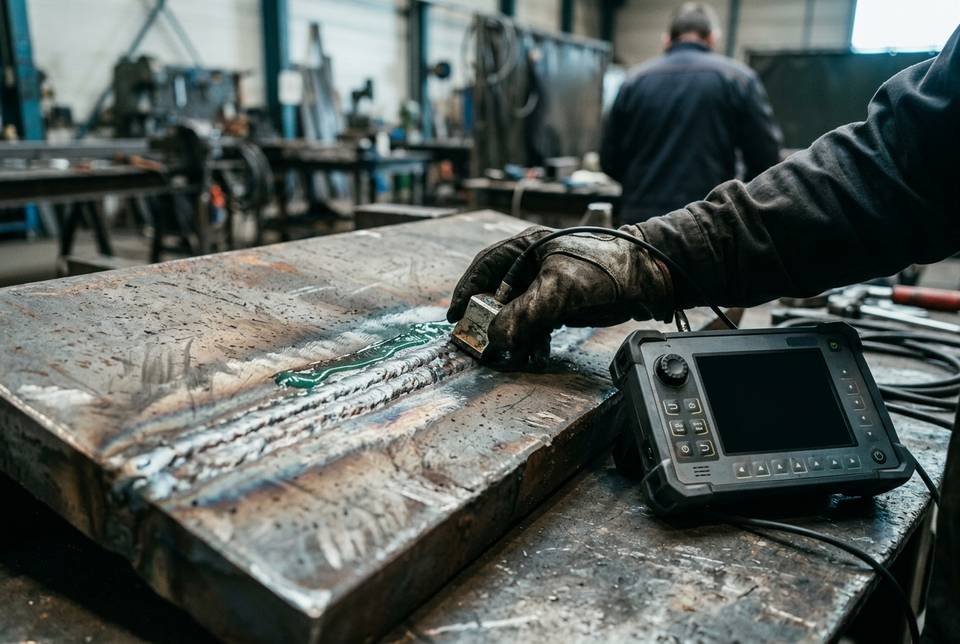
Una sonda invia nel materiale onde elastiche con frequenze dell'ordine dei megahertz e ne registra gli echi riflessi dalle discontinuità o dalla parete opposta. Dal tempo di volo si ricavano profondità e spessore, dall'ampiezza e dalla forma dell'eco la natura del riflettore. I principi generali sono nella ISO 16810:2024. Il phased array (PAUT) usa sonde multielemento che orientano e focalizzano il fascio elettronicamente e producono immagini registrabili, mentre il TOFD sfrutta la diffrazione alle estremità del difetto per misurarne l'altezza con buona precisione.
Gli ultrasuoni danno il meglio sui difetti planari come cricche e mancanze di fusione, sulle laminazioni e sulla misura di spessori e corrosione, anche con accesso da un solo lato. Chiedono però un mezzo di accoppiamento, faticano sui materiali a grana grossa come le saldature austenitiche e molti getti, e sugli spessori di pochi millimetri la zona morta vicino alla superficie diventa un problema. Strumenti e sonde sono descritti nella pagina sugli ultrasuoni industriali UT, PAUT e TOFD. Per capire quando conviene passare al phased array c'è l'approfondimento sul principio del PAUT e i suoi vantaggi, e per la corrosione quello sullo spessimetro a ultrasuoni.
Radiografia industriale (RT): pellicola, CR, DR e radioscopia
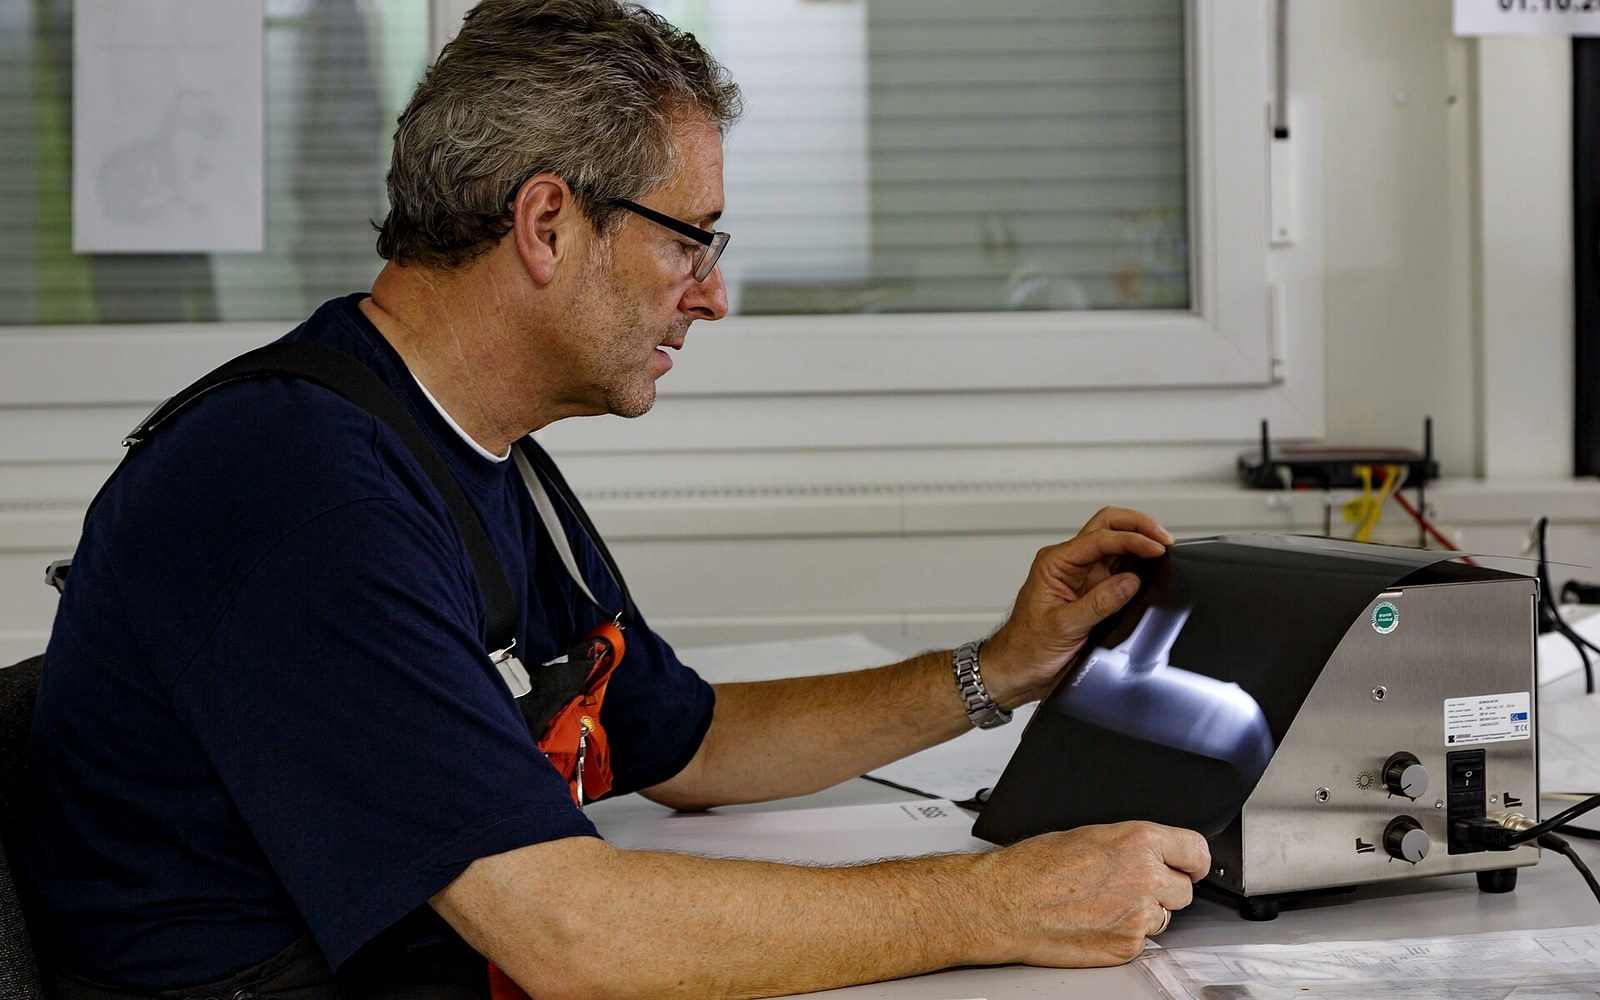
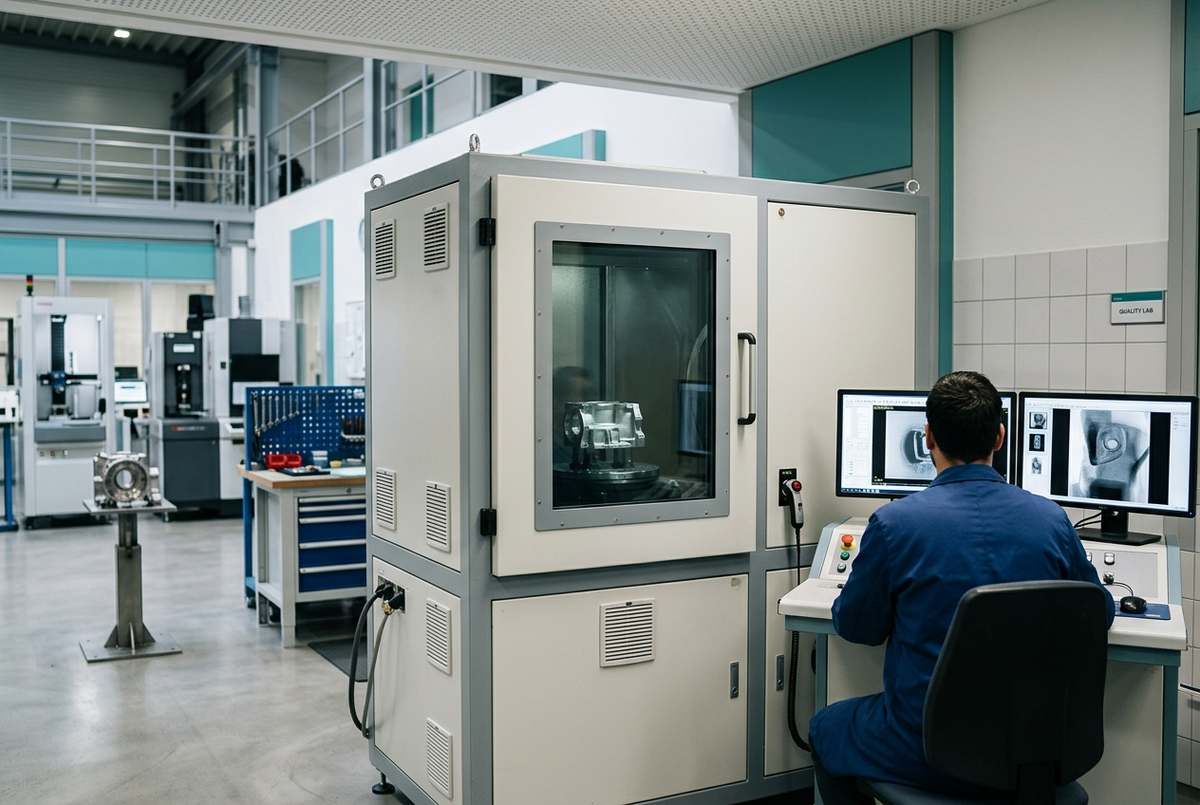
Un fascio di raggi X o gamma attraversa il pezzo e viene attenuato in misura diversa dove il materiale è più spesso, più denso o assente. Il rivelatore registra questa differenza come un'immagine in proiezione. Un tempo era la pellicola, oggi sempre più spesso sono le piastre ai fosfori della radiografia computerizzata (CR) o i pannelli digitali della radiografia diretta (DR), che restituiscono l'immagine in pochi secondi. Con un rivelatore veloce e il pezzo in movimento si arriva alla radioscopia, usata per il controllo in linea dei getti. Per le saldature le tecniche sono fissate dalla ISO 17636-1:2022 per la pellicola e dalla ISO 17636-2:2022 per i rivelatori digitali.
La radiografia documenta molto bene i difetti volumetrici, cioè porosità, inclusioni di scoria, ritiri e cavità nei getti, e lascia un'immagine archiviabile e rivedibile da terzi. Una singola proiezione però non dice a che profondità si trova il difetto, le cricche sottili emergono solo se allineate al fascio, e servono accesso ai due lati del pezzo e un'area controllata per la radioprotezione. Le due strade digitali sono confrontate nell'articolo su radiografia computerizzata e diretta a confronto, mentre sorgenti, rivelatori e accessori sono nella pagina sulla radiografia industriale.
Tomografia computerizzata (CT)
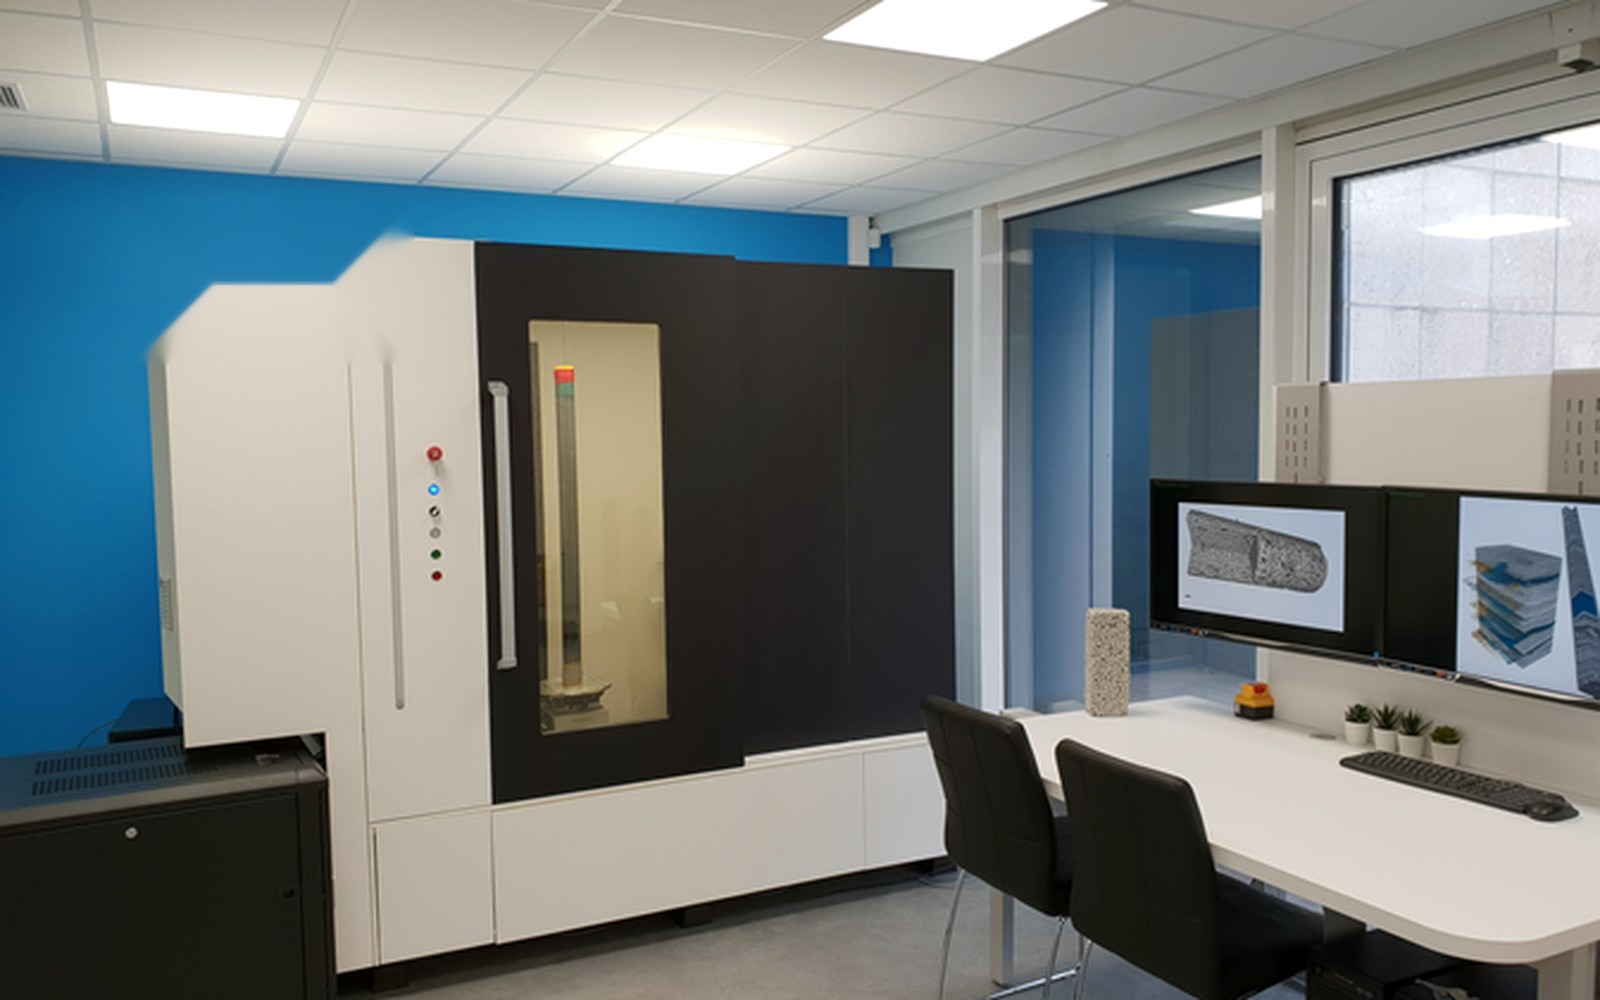
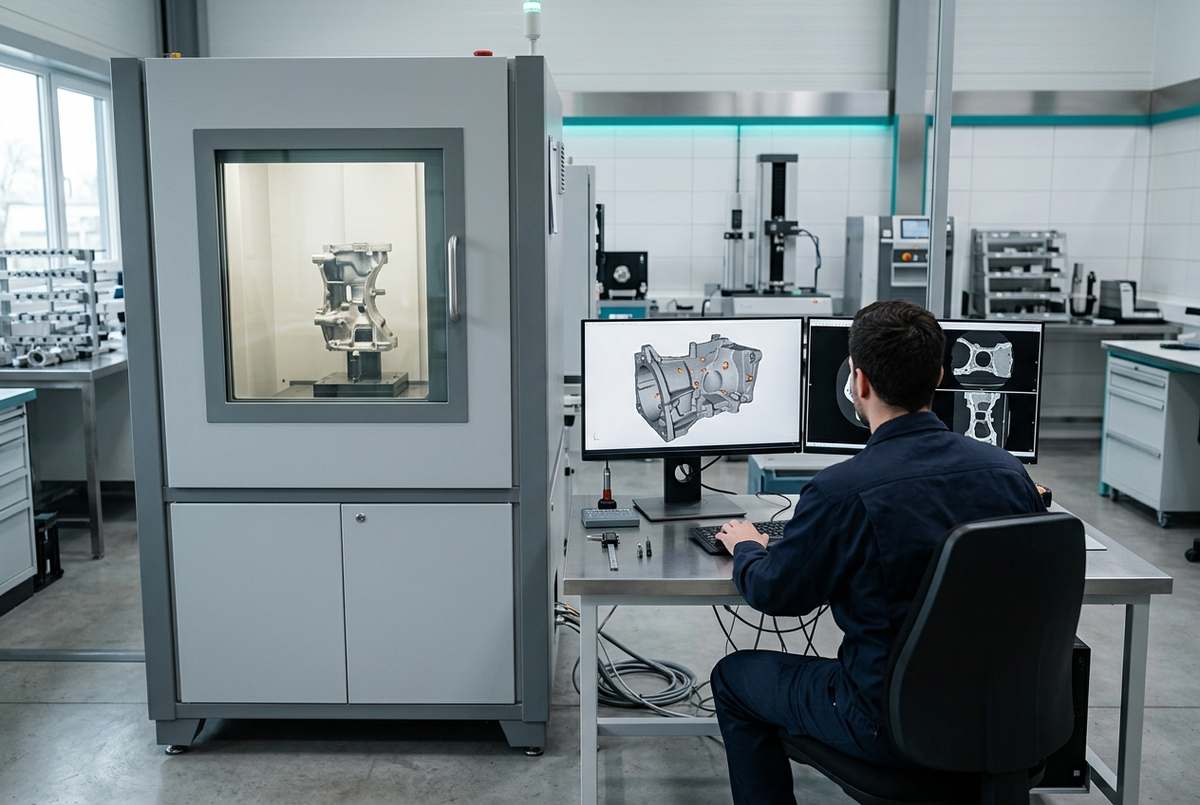
La tomografia acquisisce centinaia o migliaia di radiografie del pezzo che ruota davanti al fascio e ne ricostruisce il volume in tre dimensioni. Ogni poro, inclusione o cavità acquista una posizione e un volume misurabili, e le quote interne, irraggiungibili per una macchina di misura a contatto, diventano verificabili. Principi, apparecchiature e campioni sono descritti nella ISO 15708-2:2025.
Il prezzo di tanta informazione è il tempo, da minuti a ore per scansione, insieme a una risoluzione che peggiora con le dimensioni del pezzo, perché il voxel cresce con il campo inquadrato. Per questo la CT si usa su prototipi, campionature, analisi dei guasti e lotti critici più che sul cento per cento della produzione. La pagina sulla tomografia computerizzata industriale spiega che cosa si misura, e l'articolo sulla porosità nelle fusioni rilevata in CT racconta il caso più frequente.
Correnti indotte (ET)
Una bobina percorsa da corrente alternata induce correnti parassite nel materiale conduttore. Una cricca o una variazione di spessore ne disturba il percorso e modifica l'impedenza della bobina, che lo strumento legge sul piano complesso. I principi sono nella ISO 15549:2019, l'applicazione alle saldature, soprattutto ferritiche, nella ISO 17643:2015. Il metodo è veloce, senza contatto né consumabili, e si presta all'automazione su tubi, barre e fori.
Per effetto pelle le correnti si concentrano vicino alla superficie, quindi la profondità esplorata è limitata. Il segnale risente di permeabilità, distanza e geometria, e il metodo funziona solo sui materiali conduttivi.
Analisi dei materiali con XRF e verifica PMI
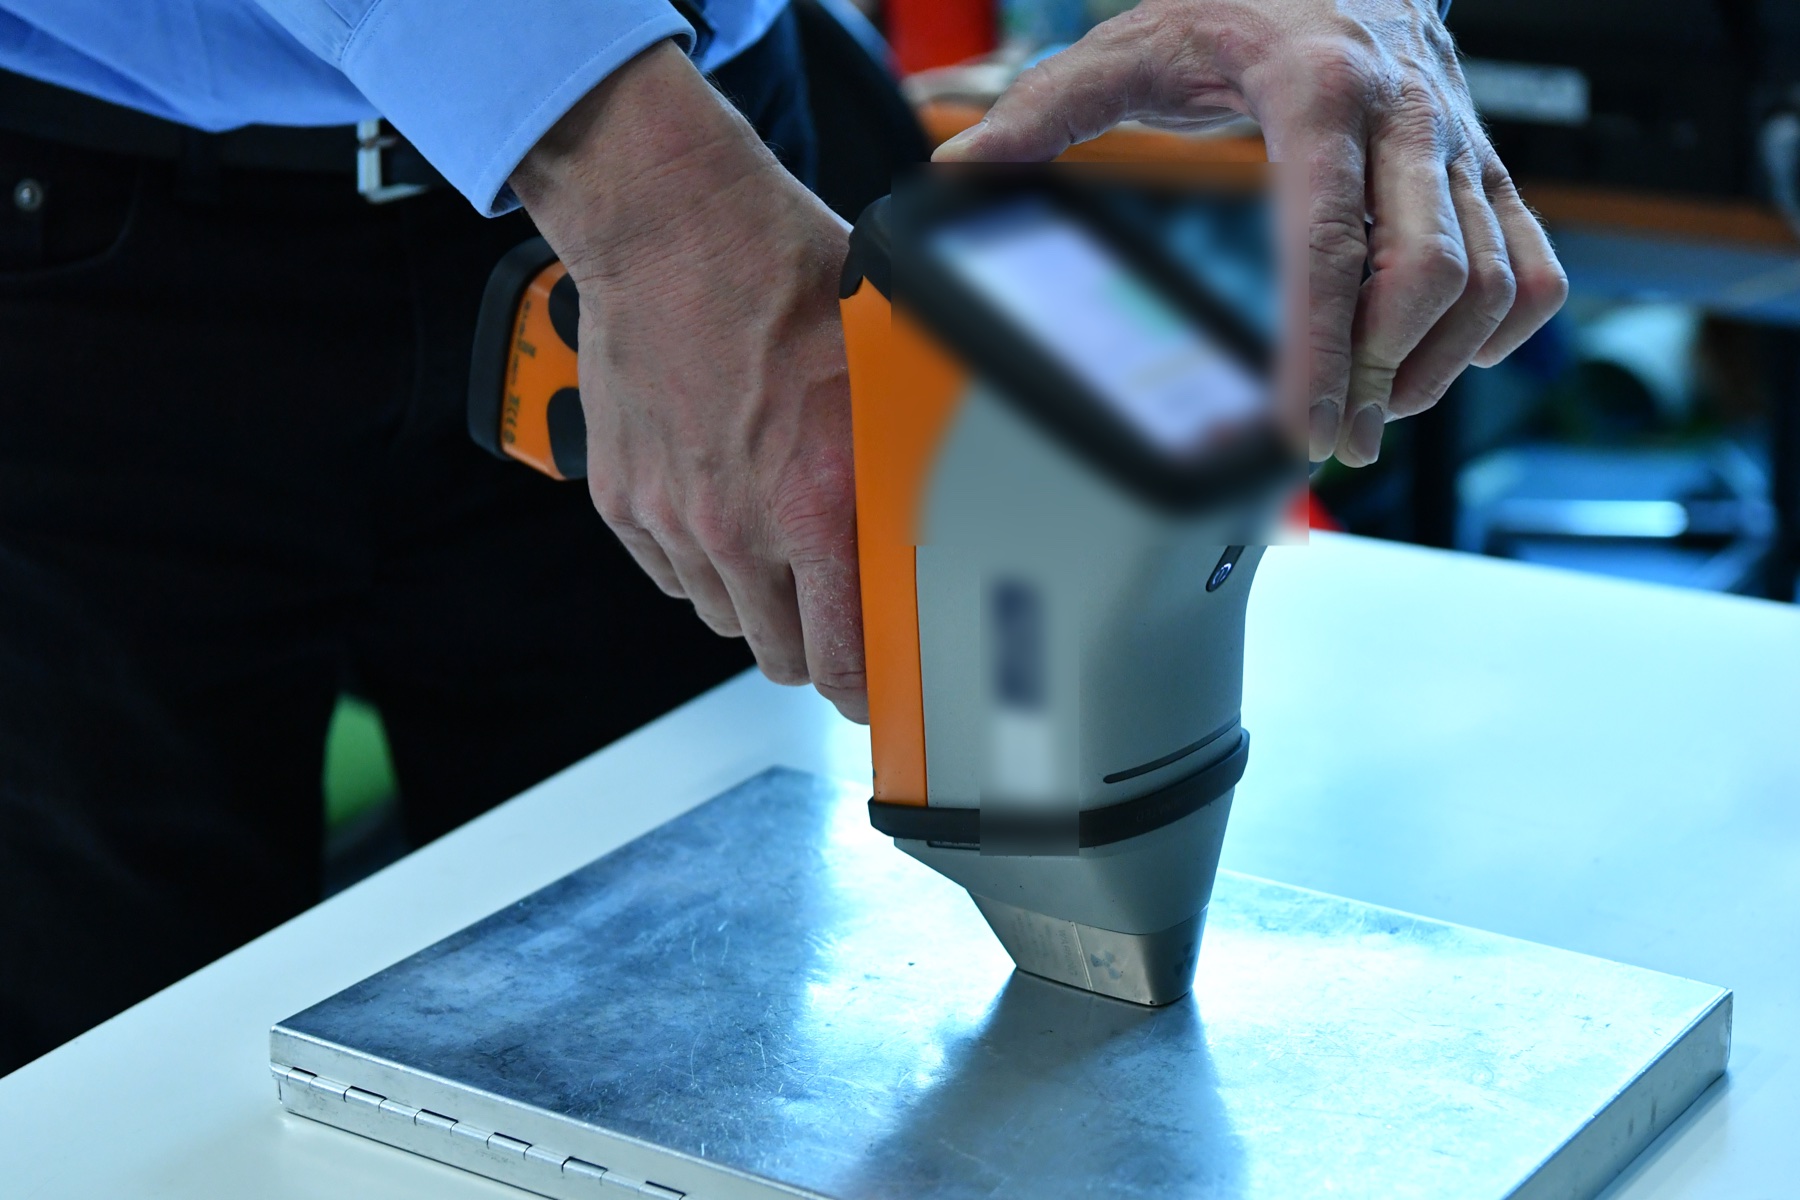
La fluorescenza a raggi X non cerca difetti ma risponde a un'altra domanda della qualità, cioè se il materiale è quello giusto. Il tubo radiogeno dello strumento eccita gli atomi del campione, che emettono raggi X con energie caratteristiche di ciascun elemento, e dall'intensità delle righe si ricava la composizione. Nella verifica positiva dei materiali (PMI) un analizzatore portatile identifica in pochi secondi la lega di tubi, flange, valvole e saldature, senza prelievi.
L'XRF portatile non misura il carbonio e fatica sugli elementi leggeri. Per distinguere gli acciai a basso tenore di carbonio servono la LIBS o la spettrometria a scintilla, come spiega l'articolo su LIBS e XRF nella misura del carbonio. Gli strumenti sono presentati nella pagina dedicata all'analisi dei materiali XRF e PMI.
Quale metodo per quale difetto e materiale
La scelta parte sempre dal difetto che si teme e dal materiale. La tabella riassume le combinazioni più frequenti nell'industria, e i casi particolari vanno verificati sulla norma di prodotto.
| Esigenza | Metodi indicati | Materiali | Limiti da considerare |
|---|---|---|---|
| Difetti superficiali aperti: cricche, porosità affioranti | VT, PT, MT, ET | PT su quasi tutti i materiali non porosi, MT solo ferromagnetici, ET conduttivi | Superficie pulita e accessibile; vernici e ossidi mascherano le indicazioni |
| Difetti sub-superficiali vicini alla superficie | MT, ET | Ferromagnetici (MT), conduttivi (ET) | Pochi millimetri al massimo, sensibilità che cala con la profondità |
| Difetti volumetrici interni: porosità, inclusioni, ritiri | RT, CT, UT | Acciai, leghe leggere, compositi, plastiche | Spessore e densità fissano energia e tempi; la CT ha limiti di dimensione |
| Difetti planari interni: cricche, mancanze di fusione | UT, PAUT, TOFD; RT se il difetto è allineato al fascio | Acciai e metalli a grana fine | Grana grossa e austenitici richiedono procedure dedicate |
| Spessori, corrosione ed erosione | UT (spessimetria e mappatura), RT tangenziale, RVI per l'aspetto | Tubazioni, serbatoi, recipienti in esercizio | Accoppiamento, rivestimenti, temperatura della parete |
| Geometrie interne e misure 3D | CT | Getti, parti da additive manufacturing, assiemi, plastiche | Tempo di scansione e dimensioni del pezzo |
| Composizione e identificazione della lega | XRF, LIBS, spettrometria a scintilla | Metalli e leghe | L'XRF portatile non misura il carbonio |
Nella pratica i metodi si combinano. Un controllo superficiale e uno volumetrico sullo stesso giunto coprono difetti diversi, e la tomografia interviene quando la radiografia ha mostrato un'indicazione che va localizzata o misurata. Il confronto più frequente, fra raggi X e onde elastiche sulle saldature, è trattato nell'articolo su radiografia o ultrasuoni nel controllo delle saldature.
Controlli non distruttivi sulle saldature: quelli che si eseguono normalmente

Su carpenteria, recipienti e tubazioni la sequenza tipica è quasi sempre la stessa. Si parte dall'esame visivo, di norma sul cento per cento dei giunti secondo la ISO 17637:2016, perché molti difetti di forma si vedono e perché un giunto respinto a vista non merita controlli più costosi. Seguono un metodo superficiale, liquidi penetranti su qualsiasi materiale o magnetoscopia sugli acciai ferritici, e un metodo volumetrico, radiografia oppure ultrasuoni, sulla percentuale di giunti richiesta dalla norma di prodotto o dal contratto.
La norma che lega queste scelte è la ISO 17635:2025, con le regole generali per il controllo delle saldature metalliche. Orienta la selezione dei metodi in base a requisiti di qualità, materiale, spessore, processo di saldatura ed estensione del controllo. Nell'edizione 2016, per i giunti testa a testa in acciaio ferritico, la radiografia era il riferimento fino a 8 mm, i due metodi volumetrici erano alla pari fra 8 e 40 mm e oltre prevalevano gli ultrasuoni. L'edizione 2025 ha rivisto quella tabella, che va letta sul testo in vigore. Per gli austenitici e i giunti dissimili gli ultrasuoni richiedono procedure dedicate, e la radiografia resta spesso la scelta di partenza.
La qualità richiesta al giunto si esprime con i livelli B, C e D della ISO 5817:2023 per acciaio, nichel, titanio e loro leghe, dove B è il più severo; per l'alluminio vale la ISO 10042. I criteri con cui si giudicano le indicazioni stanno invece nelle norme di accettazione di ciascun metodo. Per la radiografia è la ISO 10675-1:2021, per gli ultrasuoni sui giunti a piena penetrazione da 8 a 100 mm la ISO 11666:2018, per liquidi penetranti e magnetoscopia la ISO 23277:2015 e la ISO 23278:2015. La stessa ISO 17635 avverte che i livelli di accettazione non sono la traduzione automatica dei livelli di qualità, e il motivo è fisico, perché ogni metodo vede l'imperfezione in modo diverso.
Chi decide che cosa scrivere nel capitolato, e come si legge la corrispondenza fra livello di qualità e livello di accettazione, è spiegato nell'articolo sui livelli di accettazione in radiografia delle saldature. I difetti tipici di giunti e getti, con le relative immagini, sono raccolti nei casi applicativi su saldature e fusioni, e per chi valuta il phased array ci sono i criteri per scegliere uno strumento PAUT e TOFD.
Avete saldature o componenti da controllare?
Inviateci materiale, spessori, tipo di giunto o di pezzo e norma di riferimento: vi indichiamo il metodo e la strumentazione adatti, con preventivo su misura in 24 ore.
Scriveteci via email Scriveteci su WhatsAppChi esegue i controlli: la qualifica del personale secondo ISO 9712
Un controllo non distruttivo vale quanto l'operatore che lo esegue e la procedura che segue. La ISO 9712:2021 definisce come si qualificano e si certificano gli operatori, metodo per metodo e settore per settore, attraverso un organismo di certificazione indipendente. Servono un esame generale sulla fisica del metodo, uno specifico sul settore e una prova pratica su campioni con difetti noti, oltre a un periodo minimo di esperienza industriale e a un'acuità visiva verificata ogni anno.
I livelli sono tre. Al livello 1 spetta l'esecuzione dei controlli secondo istruzioni scritte e sotto supervisione. Chi ha il livello 2 regola l'apparecchiatura, esegue e sorveglia i controlli, interpreta e valuta i risultati secondo le norme applicabili, redige istruzioni operative e rapporti. Il livello 3 sviluppa e convalida tecniche e procedure, interpreta norme e specifiche e risponde dell'intero processo. Il certificato vale cinque anni, al termine dei quali si rinnova, e a dieci anni scatta la ricertificazione.
Nel settore aerospaziale è diffusa una qualifica gestita dal datore di lavoro secondo la EN 4179, con requisiti analoghi ma una logica diversa. In ogni caso acquistare uno strumento non qualifica chi lo usa, e il budget di un progetto CND interno deve comprendere formazione, esami e il tempo del livello 3 che scrive le procedure.
Strumento in casa o servizio esterno
La risposta dipende soprattutto dalla ricorrenza. Con controlli quotidiani o settimanali, tempi di risposta stretti e personale qualificato disponibile, uno strumento interno si ripaga e libera la produzione dalle code del laboratorio. Con esigenze saltuarie, metodi molto costosi o competenze assenti in azienda, il servizio esterno resta più razionale. La tomografia ne è l'esempio tipico: molte aziende partono da un servizio di tomografia industriale conto terzi e valutano l'acquisto solo quando i volumi lo giustificano, con il ragionamento descritto nell'articolo su acquisto o servizio esterno per la CT. Per i raggi X lo stesso calcolo si trova nell'approfondimento sull'acquisto di un sistema RX industriale, e chi ha esigenze di cabina o di automazione particolari trova le opzioni nei sistemi CT su misura.
Cosa inviarci per una valutazione
Per indicarvi il metodo, la strumentazione o il servizio adatti ci servono poche informazioni concrete sul vostro caso.
- tipo di componente o giunto, con disegno o foto e dimensioni;
- materiale o lega e spessori da controllare;
- difetti che vi preoccupano e dimensione minima da rilevare;
- norma di prodotto, livello di qualità o specifica del cliente;
- fase del controllo: produzione, accettazione o manutenzione in esercizio;
- volumi annui o frequenza dei controlli;
- metodo usato oggi e personale qualificato disponibile.
Potete inviarle via email a info@pitech-solution.com o su WhatsApp, allegando disegni e foto.
Il criterio da tenere è semplice. Prima vengono il difetto e il materiale, poi la norma che governa l'accettazione, e solo alla fine la tecnologia. Se il vostro caso rientra fra radiografia, tomografia, ultrasuoni, ispezione remota o analisi delle leghe, il passo successivo è una valutazione sui vostri pezzi, con preventivo su misura in 24 ore. Per approfondire un metodo alla volta sono disponibili le risorse tecniche sui controlli non distruttivi.